Öne çıkan yazı
Deyun model adları nasıl okunur: MIG-500XW, TIG-500 PW ve MF-230X
Deyun model kodları, çıkış sınıfları, yöntem adları, kontrol ekleri ve alıcılar için makine seçimine yönelik pratik rehber.
Yayımlanma tarihi22 Ocak 2026
Yöntem seçimi, gösterimlerin değerlendirilmesi, teklif talebi hazırlığı ve ürün gamına ilişkin kararlar.
Deyun model kodları, çıkış sınıfları, yöntem adları, kontrol ekleri ve alıcılar için makine seçimine yönelik pratik rehber.
Yayımlanma tarihi22 Ocak 2026
Bir satın alma sorusuyla başlayın; ürünlere, testlere ve teklif talebine ilerleyin.
Tüm konular →Distribütörler doğru MIG kaynak makinesini nasıl önerebilir?
distribütör programı
Makine seçiminde çalışma çevrimi neden maksimum akımdan önemlidir?
satın alma rehberi
Alüminyum kaynağında TIG ve darbeli MIG: kalite, hız ve beceri
darbeli MIG
LCD dijital MIG kaynak makinesi ne zaman seçilmeli?
darbeli MIG
280A, 350A ve 500A MIG makineleri: doğru çıkış sınıfı nasıl seçilir?
ürünler
220V ve 380V kaynak makineleri: alıcılar önce neyi kontrol etmeli?
elektrik beslemesi
DEYUN ürün gamıyla bağlantılı yöntem rehberleri, satış önerileri ve kontrol listeleri.
Malzeme, iş yükü, giriş beslemesi, soğutma, tel sürme yapısı ve kontrol tarzına göre MIG/MAG önerileri için pratik distribütör çerçevesi.
Maksimum akım makinenin ne kadar yükseldiğini, çalışma çevrimi ise ne kadar gerçek kaynak işini taşıyabildiğini gösterir.
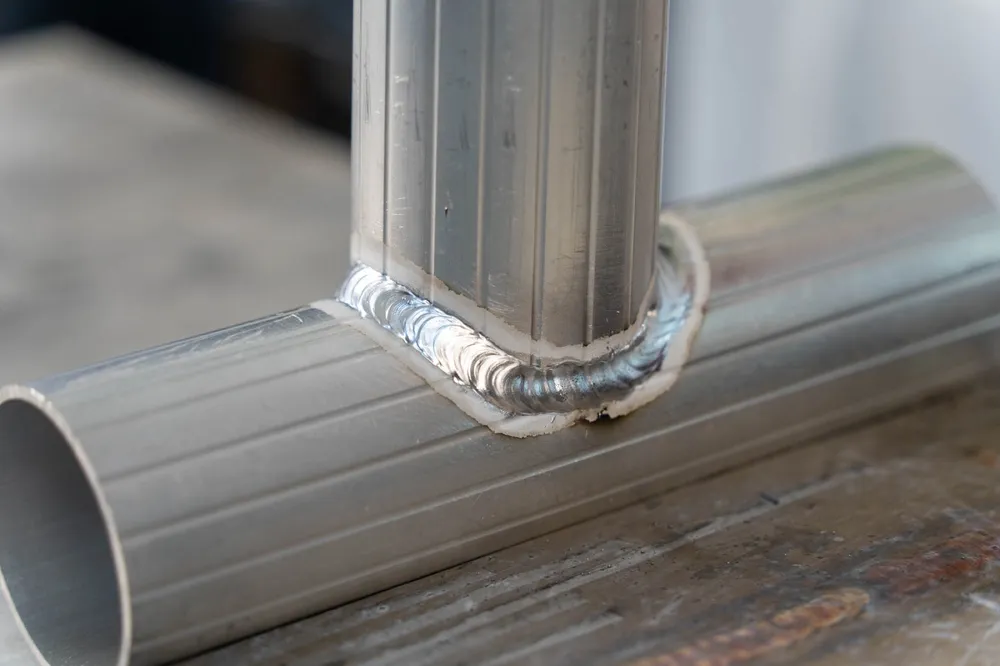
Alüminyumda TIG ve darbeli MIG'in görünüm, üretim hızı, operatör becerisi ve uygulama uyumu açısından pratik karşılaştırması.
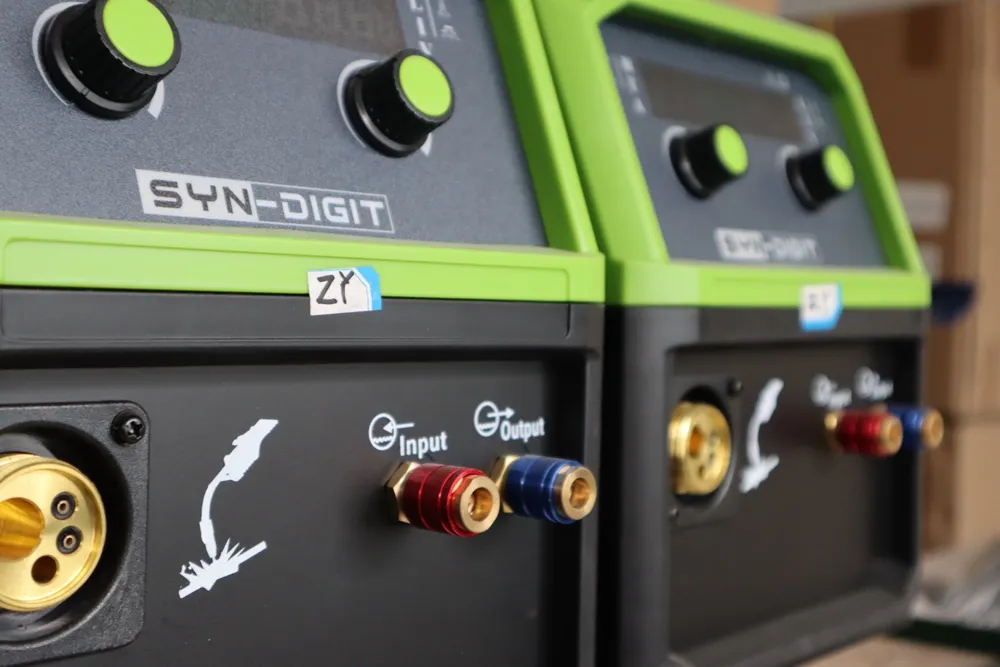
LCD kontrol; tekrarlanabilir ayarlar, hassas parametre kontrolü, darbe modu geçişi ve kontrollü üretim kaynağı gerektiğinde önemlidir.
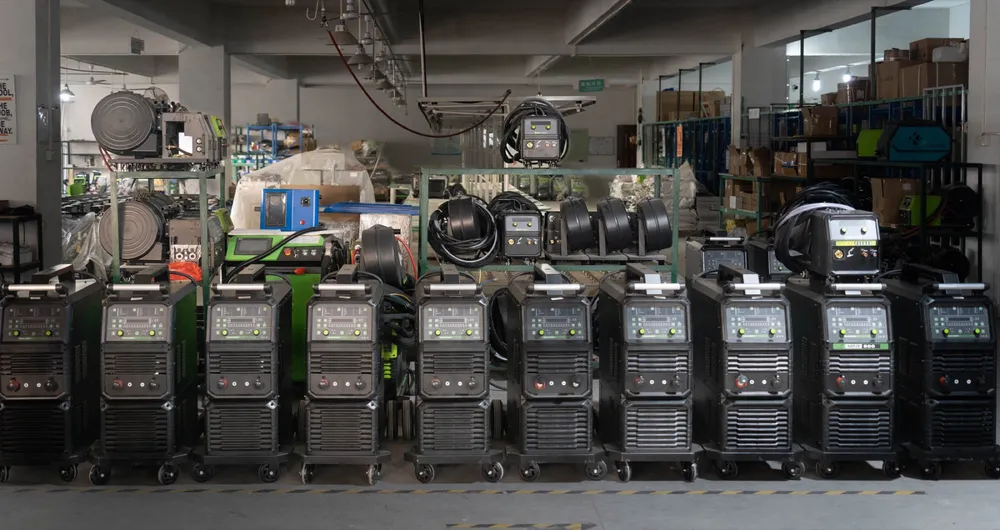
MIG/MAG çıkış sınıfını malzeme kalınlığı, iş yükü, giriş beslemesi, çalışma çevrimi ve soğutma ihtiyaçlarıyla eşleştirmek için pratik rehber.
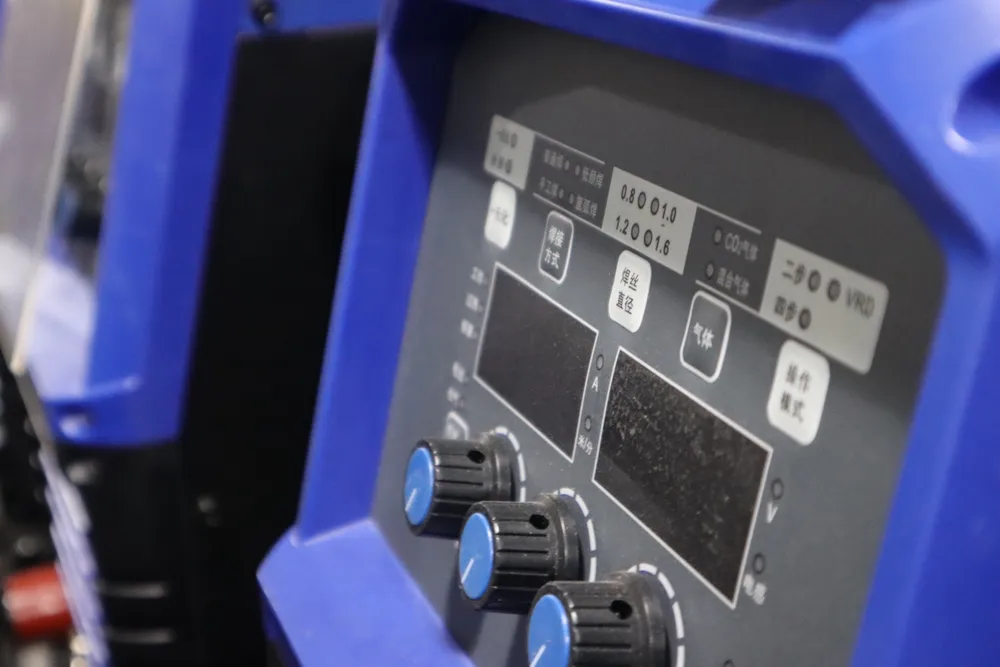
230A, 280A, 350A veya 500A makineleri karşılaştırmadan önce gerilim, faz, frekans ve iş yerindeki gerçek elektrik beslemesini teyit edin.
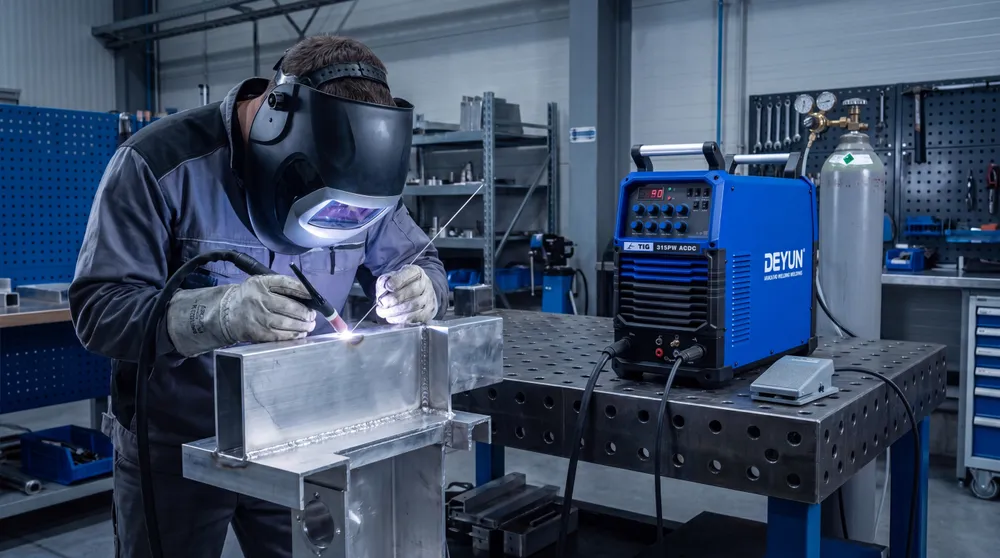
Kaynak makinesi modellerini karşılaştırmadan önce malzeme, kalınlık, kaynak sonucu ve üretim kullanımından başlamak için pratik bir yaklaşım.
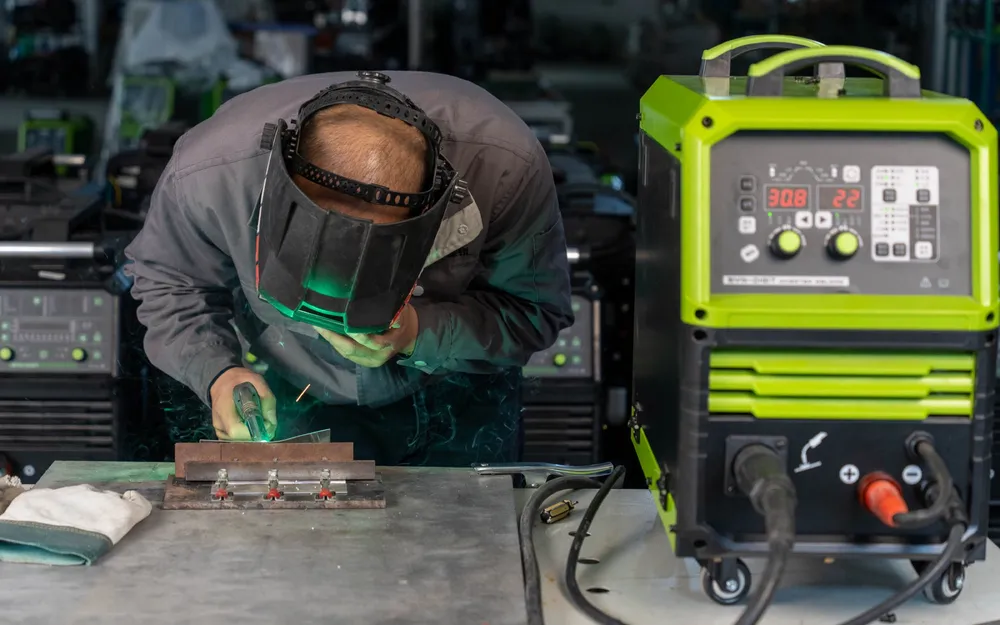
Yararlı bir kaynak testi videosu, teknik görüşmenin sürmesi için yöntemi, modeli, malzemeyi, kalınlığı, parametreleri ve sonucu açıkça göstermelidir.
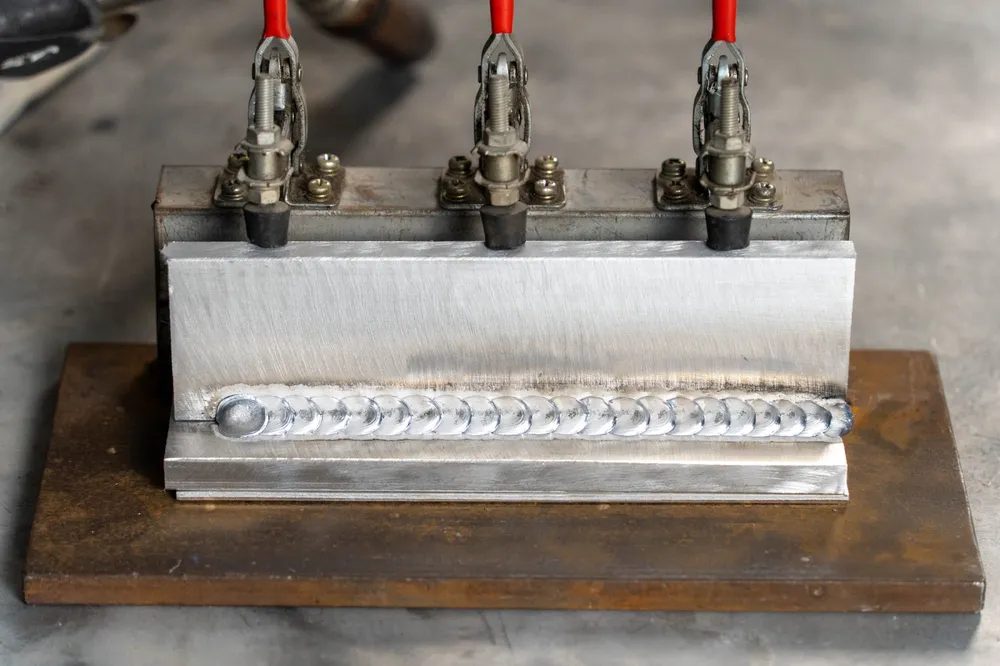
Darbeli kaynak daha kontrollü metal transferi sağlayabilir; ancak yöntem gerçek malzeme, kalınlık, operatör becerisi ve üretim ihtiyaçlarıyla ilişkilendirilmelidir.
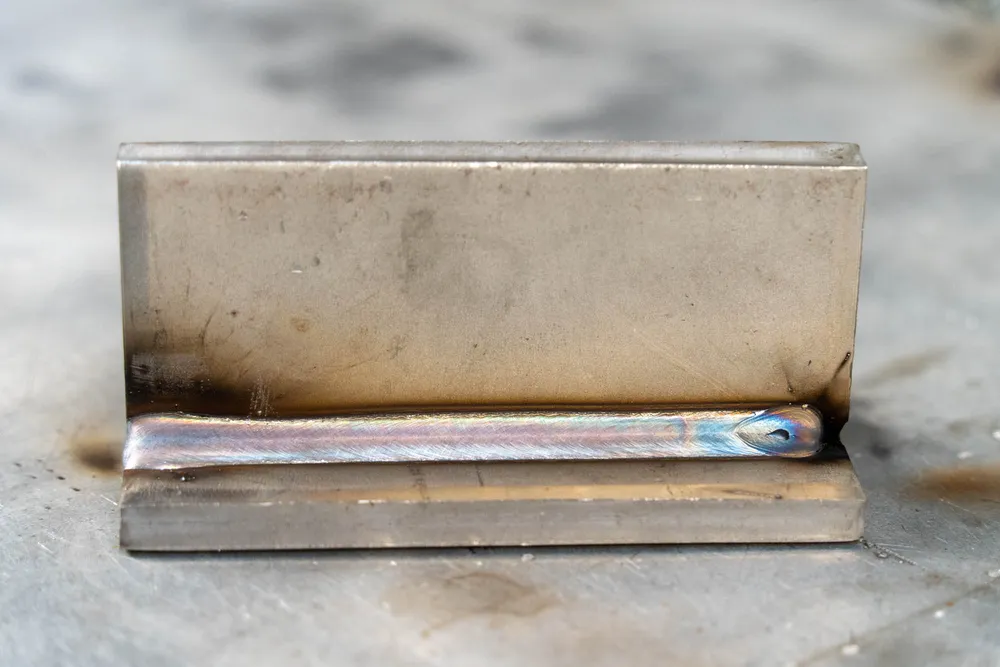
Düşük sıçrantılı kaynak yalnızca temiz dikiş değildir. Tasarruf iddiasını kabul etmeden önce temizlik süresini, taşlamayı, yeniden işleme riskini ve test ayrıntılarını kontrol edin.
Kaynak ekipmanı grubu; yerel kullanıcılar, servis beklentileri, fiyat konumu ve ürün görüşmesini destekleyen kanıtlar anlaşıldığında daha başarılı olur.
Daha iyi bir teklif talebi; yöntem, malzeme, kalınlık, giriş beslemesi, miktar, gereken belgeler ve alıcının incelediği test videolarını içerir.