27 Şubat 2026
280A, 350A ve 500A MIG makineleri: doğru çıkış sınıfı nasıl seçilir?
MIG/MAG çıkış sınıfını malzeme kalınlığı, iş yükü, giriş beslemesi, çalışma çevrimi ve soğutma ihtiyaçlarıyla eşleştirmek için pratik rehber.
LCD kontrol; tekrarlanabilir ayarlar, hassas parametre kontrolü, darbe modu geçişi ve kontrollü üretim kaynağı gerektiğinde önemlidir.
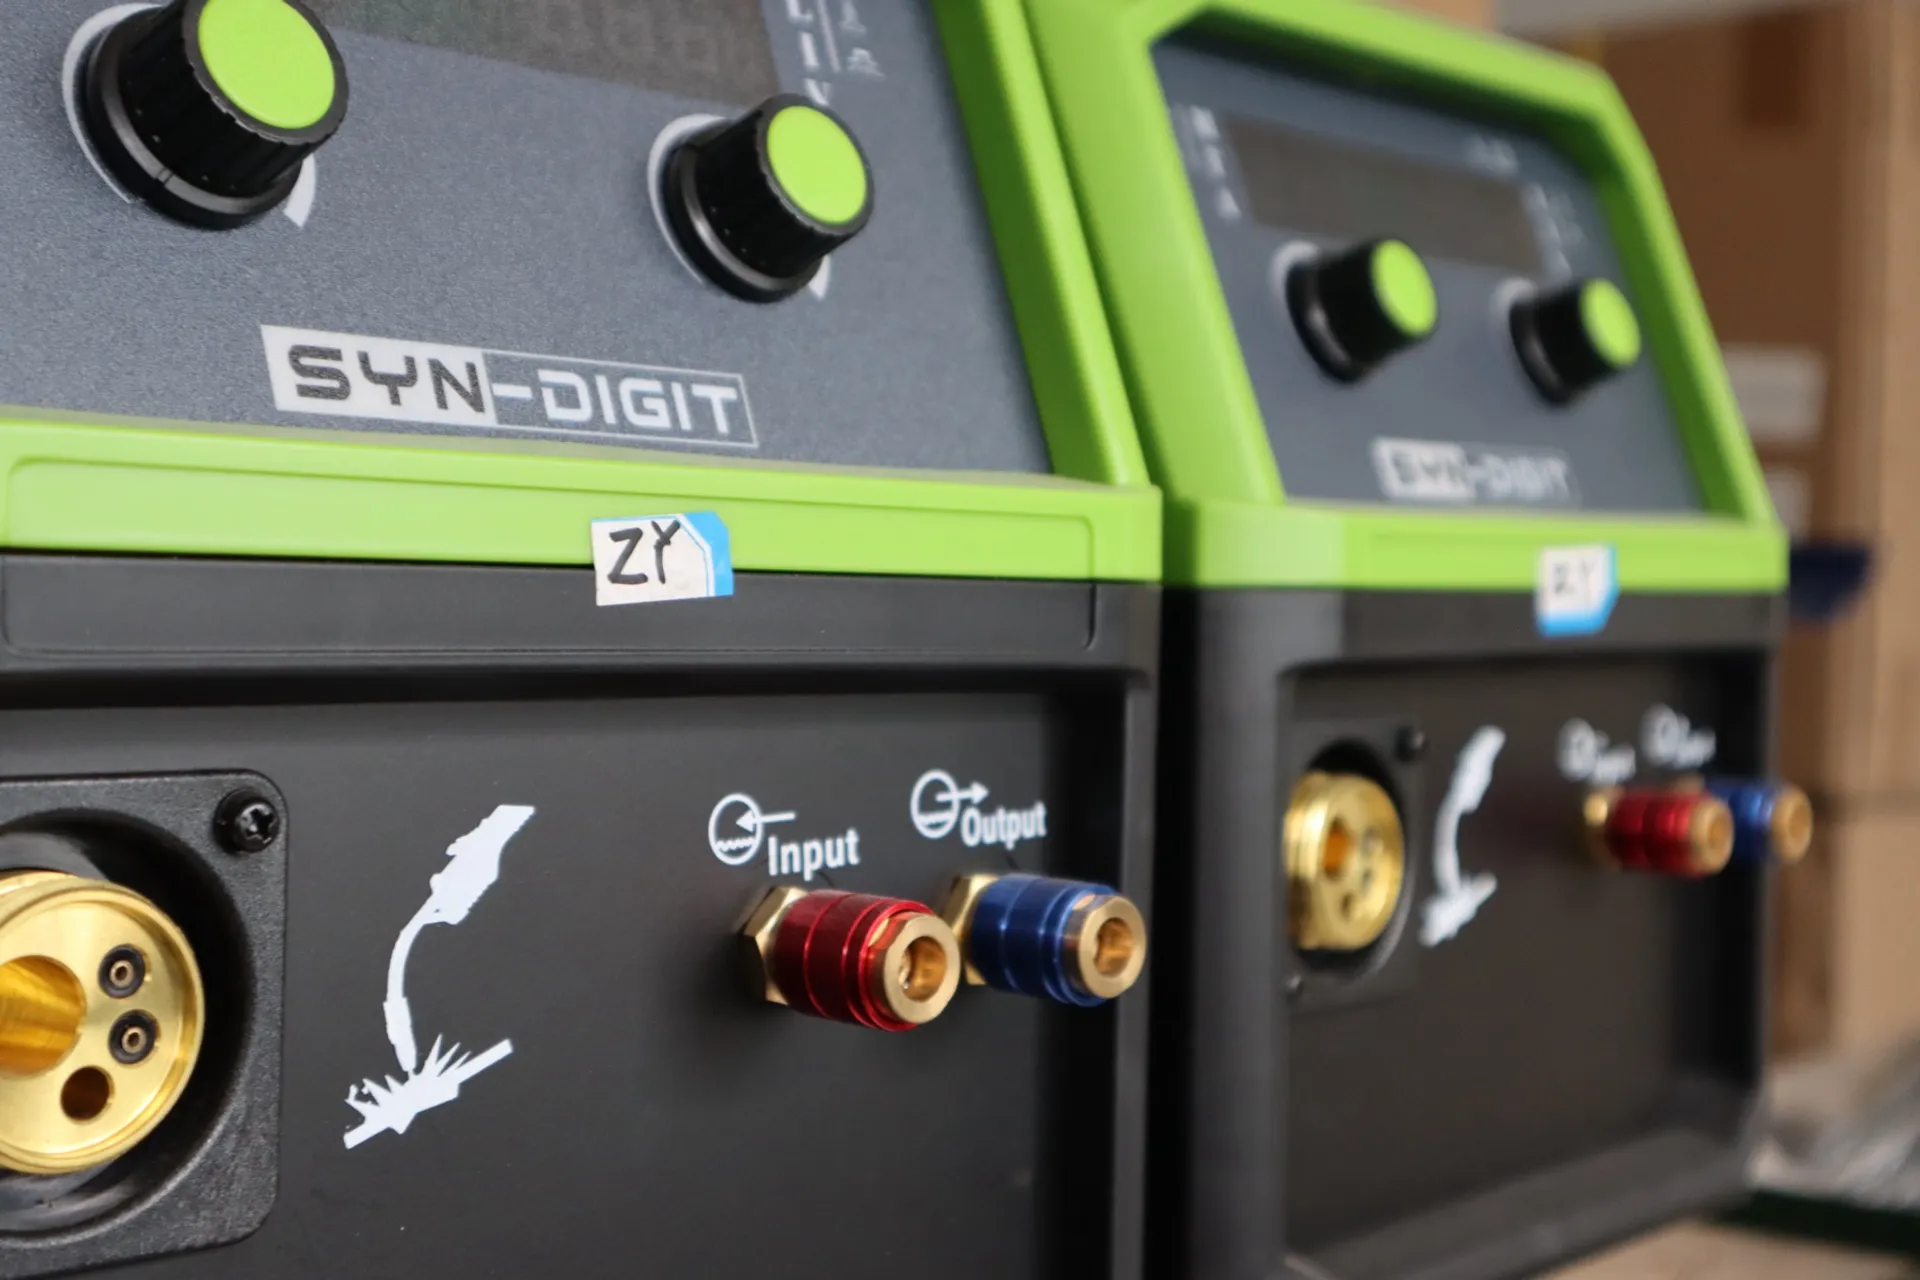
LCD kontrol; tekrarlanabilir ayarlar, hassas parametre kontrolü, darbe modu geçişi ve kontrollü üretim kaynağı gerektiğinde önemlidir.
LCD dijital MIG makinesi, ekranı olduğu için değerli değildir.
Ekran yalnızca görünen kısımdır.
Gerçek değer, dijital sistemin kaynakçıya yaptırabildikleridir:
Bu nedenle soru şu olmamalıdır:
Bu makinede LCD var mı?
Daha iyi soru şudur:
Tekrarlanabilir ayarlar, hassas kontrol ve daha kontrollü üretim kaynağı gerekiyor mu?
Her alıcının LCD makineye ihtiyacı yoktur.
Düğmeli makineler doğrudan, tanıdık ve pratiktir. Birçok onarım, hafif imalat ve basit kaynak işinde yeterli olabilir.
Şu durumlarda basit panel seçin:
Basit, zayıf demek değildir. Farklı kullanıcı için tasarlanmış demektir.
Kullanıcı daha fazla tekrarlanabilirlik ve hassas kurulum istediğinde LCD yararlıdır.
Örneğin atölye aynı alüminyum kalınlığını aynı tel, gaz ve yöntemle sık kaynaklayabilir. Operatör her seferinde sıfırdan ayarlamak yerine, destekleniyorsa kayıtlı veya yönlendirmeli ayarları kullanabilir.
Bu şunlarda önemlidir:
Fayda ekran değil, arkasındaki tekrarlanabilir süreçtir.
Dijital MIG sisteminde program kaydı, tekrarlı işler için parametre gruplarını saklamayı sağlar.
Örneğin:
| İş | Kaydedilebilecek ayarlar |
|---|---|
| 3 mm alüminyum | akım, gerilim, tel hızı, tek veya çift darbe, gaz/tel seçimi |
| paslanmaz üretim kaynağı | yöntem modu, tel çapı, gaz ayarı, çıkış parametreleri |
| tekrarlı imalat parçası | aynı kaynak sırası için kayıtlı düzen |
Aynı iş tekrar tekrar geldiğinde bu yararlıdır.
Özellikle distribütörler ve üretim atölyeleri için değerlidir; çünkü iş düzeni sabitken demo, eğitim ve tekrar kolaylaşır.
Tel sürme MIG/MAG kaynağının merkezindedir.
Temel düzende makine seçilen ayarlara göre teli sürer. Gelişmiş sistemde tel sürme geri bildirimi, gerçek besleme davranışının daha hassas anlaşılmasına yardımcı olabilir.
Model buna göre tasarlanmışsa daha hassas kontrol ve kararlı çalışma desteklenir.
Alıcı için anlamı şudur:
Dijital MIG çoğu zaman yalnızca farklı ön panel değildir. Daha kontrollü bir kaynak sisteminin parçası da olabilir.
Modele özel özellikler teknik föyden veya ürün sayfasından teyit edilmelidir.
Uygun Deyun darbeli MIG modellerinde tek ve çift darbe, birbirinden kopuk ürün anlatıları değil, aynı darbe kontrol yolunun parçalarıdır. Asıl soru işe hangi modun ve parametre grubunun uyduğudur; kesin destek ürün sayfasından kontrol edilmelidir.
Şu ihtiyaçlarda seçin:
| İhtiyaç | LCD/dijital kontrol nasıl yardımcı olabilir? |
|---|---|
| Tekrarlı üretim | Kayıtlı ayarlar tekrar hazırlığı azaltır |
| Alüminyum kaynağı | Darbe modu ve parametre kontrolü önemlidir |
| Tek darbe / çift darbe geçişi | İşe doğru modu seçmeyi kolaylaştırır |
| Birden fazla operatör | Hazır ayarlar tutarlılığı artırabilir |
| Eğitim | Yönlendirmeli ayarlar hazırlık zorluğunu azaltabilir |
| Üst düzey imalat | Fazla kontrol tekrarlanabilir kaliteyi destekler |
| Robot veya özel makine entegrasyonu | Dijital platform gelişmiş konfigürasyonu destekleyebilir |
Şu durumlarda yeterli olabilir:
Bu durumlarda gelişmiş dijital kontrol için ödeme gerekmeyebilir.
Basit, hafif hizmet numunesinde farklı makine sınıfları benzer görünen dikişler üretebilir.
Bu, bütün makinelerin aynı olduğu anlamına gelmez.
İş zorlaştığında fark daha görünür olur:
Seçilen model gereken yöntem ve kontrol işlevlerini destekliyorsa LCD dijital modeller burada değerini gösterebilir.
Yalnızca şunu sormayın:
Bu model LCD mi?
Sorun:
Bu sorular LCD kontrolün işiniz için önemli olup olmadığını ortaya çıkarır.
Deyun model mantığında X, mevcut X serisinde LCD veya dijital kontrol sürümünü belirtir.
Alıcı için bu genellikle temel düğmeli makineden daha fazla dijital kurulum, tekrarlanabilir parametre kontrolü ve gelişmiş yöntem yönetimi isteyen kullanıcıya yönelik konumlandırma demektir.
Son seçim yine işe dayanmalıdır:
Aynı alanda daha fazla pratik rehber.
MIG/MAG çıkış sınıfını malzeme kalınlığı, iş yükü, giriş beslemesi, çalışma çevrimi ve soğutma ihtiyaçlarıyla eşleştirmek için pratik rehber.
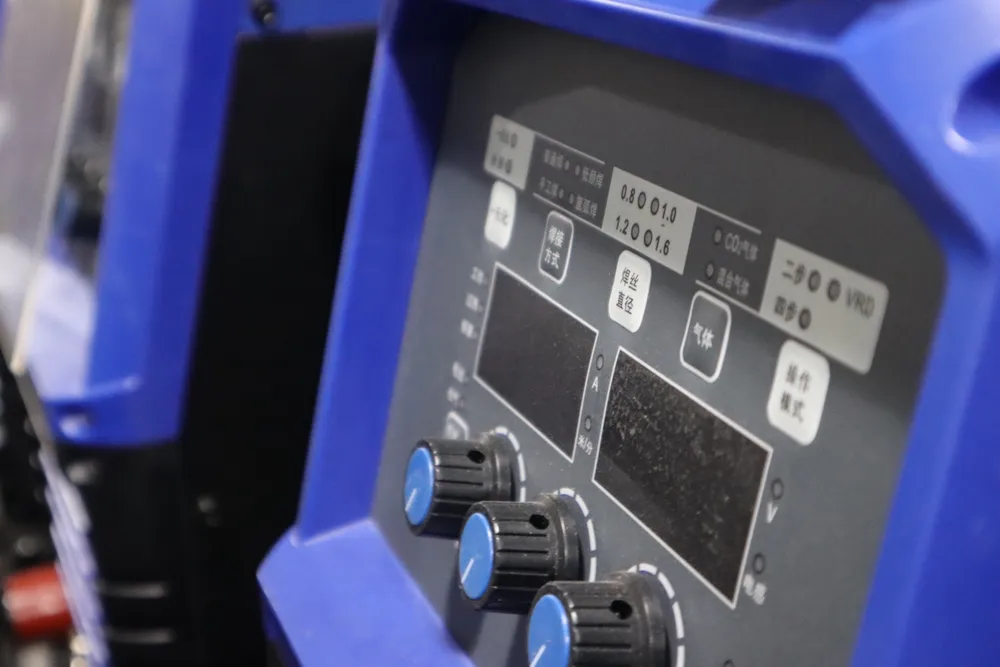
230A, 280A, 350A veya 500A makineleri karşılaştırmadan önce gerilim, faz, frekans ve iş yerindeki gerçek elektrik beslemesini teyit edin.