27 Şubat 2026
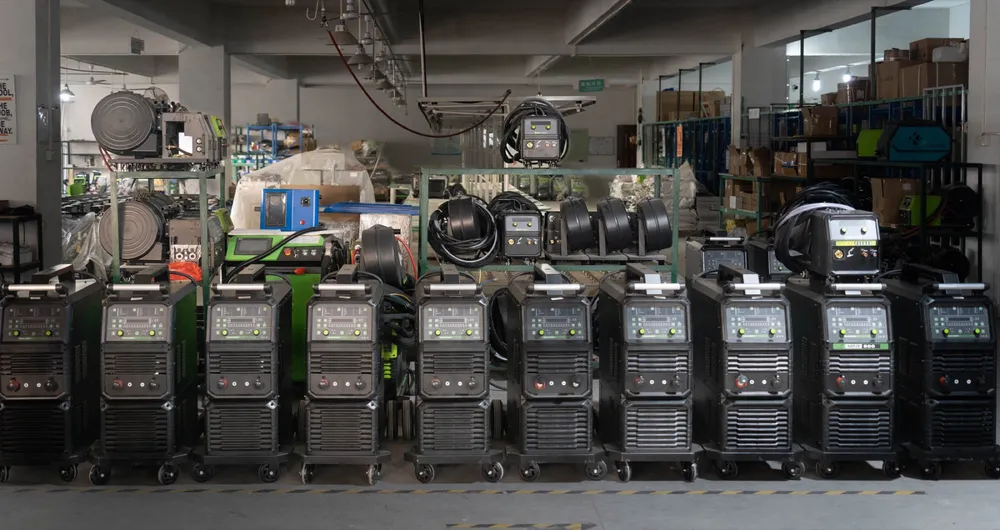
280A, 350A ve 500A MIG makineleri: doğru çıkış sınıfı nasıl seçilir?
MIG/MAG çıkış sınıfını malzeme kalınlığı, iş yükü, giriş beslemesi, çalışma çevrimi ve soğutma ihtiyaçlarıyla eşleştirmek için pratik rehber.
Alüminyumda TIG ve darbeli MIG'in görünüm, üretim hızı, operatör becerisi ve uygulama uyumu açısından pratik karşılaştırması.
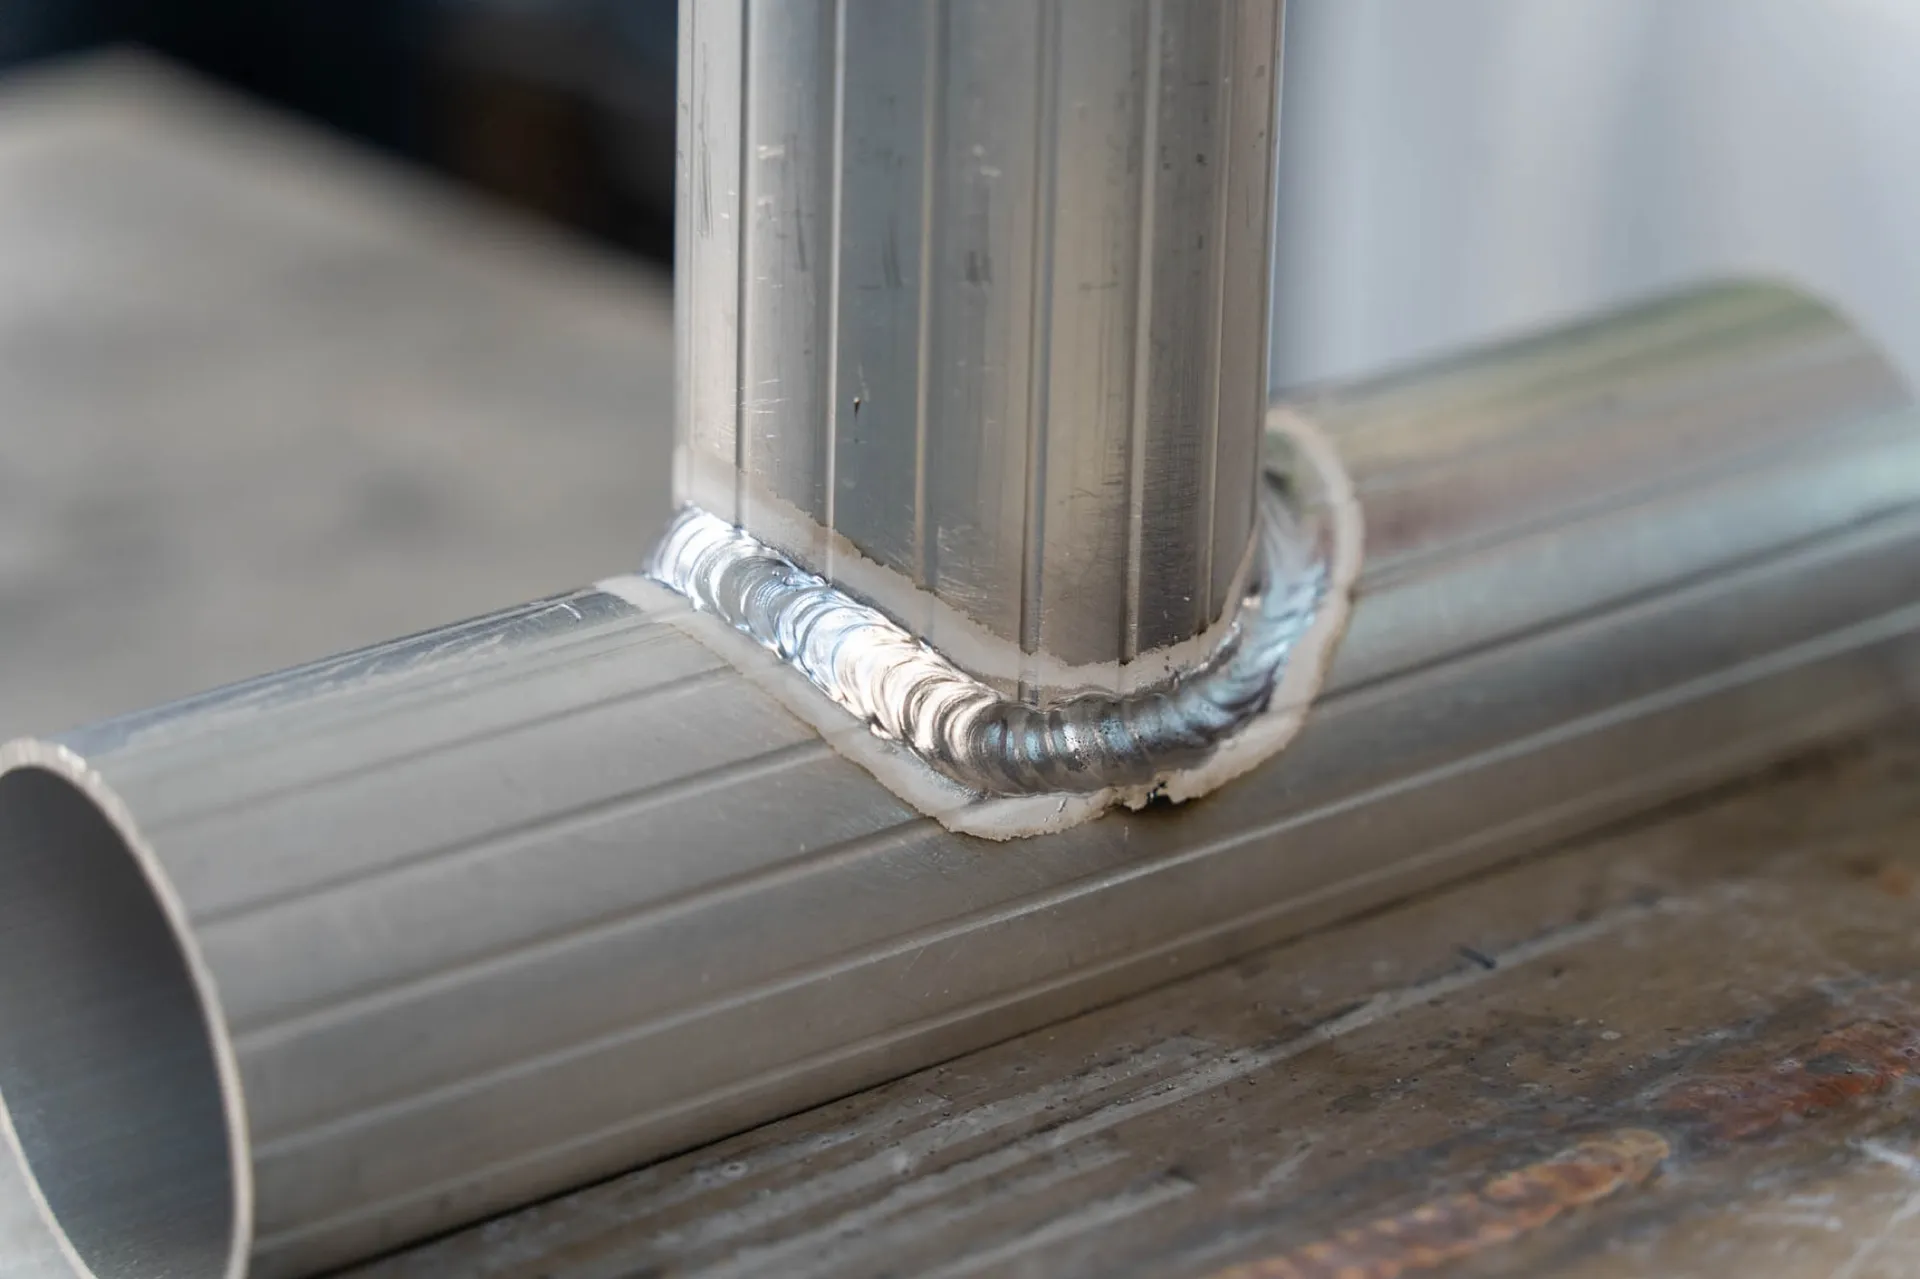
Alüminyumda TIG ve darbeli MIG'in görünüm, üretim hızı, operatör becerisi ve uygulama uyumu açısından pratik karşılaştırması.
Alüminyum kaynağı çoğu zaman basit bir soruya götürür:
TIG mi, MIG mi kullanmalıyım?
Pratik yanıt şudur:
Kaynak kalitesi ve hassas kontrol öncelikliyse TIG’i; hız, üretkenlik ve kolay kullanım daha önemliyse darbeli MIG’i düşünün.
İki yöntem de yararlı olabilir. Farklı sorunları çözerler.
TIG, dikişin temiz, kontrollü ve görsel olarak özenli olması gerektiğinde yaygın kullanılır.
Alüminyumda AC TIG özellikle önemlidir; çünkü kaynak sırasında alüminyum oksit tabakasıyla başa çıkmak gerekir. Usta TIG kaynakçıları iyi ısı kontrolüyle çok düzgün dikişler üretebilir.
TIG sıklıkla şunlar için tercih edilir:
Ancak TIG’in de ödünleşimleri vardır.
Operatör genellikle bir eliyle torcu tutarken diğer eliyle ilave çubuğu besler. Bazı düzenlerde ayak pedalı da kullanılır. Bu güçlü kontrol sağlar; ancak beceri ve koordinasyon ister.
TIG doğru ellerde güçlüdür, fakat her zaman en hızlı yöntem değildir.
MIG sürekli tel besleme kullanır. Tel torçtan gelir; bu da birçok üretim ortamında işi daha hızlı ve kolay yapar.
Darbeli MIG, alüminyum dahil zorlu uygulamalarda ısıyı ve metal transferini yönetmeye yardımcı olan darbeli akım kontrolünü ekler.
Sıklıkla şunlarda yararlıdır:
Temel avantaj olası verimlilik artışıdır.
TIG çok özenli dikiş verebilir ama genellikle yavaştır. Makine, tel, gaz ve operatör ayarı doğru eşleştiğinde darbeli MIG daha hızlıdır ve atölyede yaygınlaştırılması daha kolay olabilir.
Farkı anlatmanın yararlı bir yolu:
TIG manuel kontrole, MIG otomatik vitese daha yakındır.
Bu teknik tanım değildir; ancak iş akışını anlamaya yardımcı olur.
TIG’de kaynakçı torcu, ilave çubuğu ve bazen pedalı kontrol eder. MIG’de tel besleme sürece dahil olduğundan kullanım daha kolay ve hızlı olabilir.
Çok yetenekli kaynakçı için TIG mükemmel kontrol sunar.
Üretim atölyesinde darbeli MIG beceri eşiğini düşürebilir ve hızı artırabilir.
Birçok yüksek kaliteli uygulamada TIG daha özenli kaynak görünümü üretir.
Ancak modern darbeli MIG de makine, tel, gaz, ayarlar ve operatör doğru eşleştiğinde çok iyi alüminyum dikişleri verir.
Mesele bir yöntemin her zaman üstün olması değildir.
Mesele şudur:
TIG genellikle kontrol ve görünüm; darbeli MIG hız ve üretkenlik için seçilir.
Birçok atölye koşulunda MIG ile başlamak daha kolaydır.
Operatörün ayrı ilave çubuğu elle beslemesi gerekmez. Tel torçtan beslenir. Bu, eğitimi kolaylaştırabilir ve üretkenliği artırabilir.
TIG daha fazla el koordinasyonu ve özellikle alüminyumda daha çok pratik ister.
Bu TIG’i kötü yapmaz. Farklı operatör becerisi düzeyi gerektirdiğini gösterir.
Şu durumlarda TIG seçin:
| Durum | TIG neden uygun olabilir? |
|---|---|
| Görünüm çok önemli | Güçlü görsel kontrol sağlar |
| Parça hassas | Isı girdisi dikkatle kontrol edilebilir |
| İş hassas onarım | Manuel kontrol yardımcı olur |
| Kaynakçı deneyimli | TIG operatör becerisinden yararlanır |
| Üretim hızı daha az kritik | Kaliteye öncelik verilebilir |
Şu durumlarda darbeli MIG seçin:
| Durum | Darbeli MIG neden uygun olabilir? |
|---|---|
| Üretim hızı önemli | Tel besleme verimliliği artırabilir |
| Dikişler uzun veya tekrarlı | Tekrarlı işlere daha uygun |
| Atölye kolay kullanım istiyor | Daha az manuel ilave metal koordinasyonu |
| Yüksek yığma hızı gerekiyor | Üretimde MIG genellikle TIG’den hızlıdır |
| Alüminyum imalatında kapasite gerekiyor | Darbe kontrolü ısıyı ve transferi yönetir |
Seçimden önce tedarikçiye belirtin:
Bu bilgiler TIG, darbeli MIG veya ikisinin önerilip önerilmeyeceğini belirlemeye yardımcı olur.
Deyun pratik MIG/MAG kaynağına güçlü biçimde odaklanır; çünkü birçok atölye makul maliyetle hız, üretkenlik ve kullanılabilir kaynak performansı ister.
Bu, TIG’in önemsiz olduğu anlamına gelmez.
Alüminyumda seçim işe göre yapılmalıdır:
Doğru seçim, hangi yöntemin daha gelişmiş göründüğü değil, işin gerçekte ne istediğidir.
Aynı alanda daha fazla pratik rehber.
MIG/MAG çıkış sınıfını malzeme kalınlığı, iş yükü, giriş beslemesi, çalışma çevrimi ve soğutma ihtiyaçlarıyla eşleştirmek için pratik rehber.
230A, 280A, 350A veya 500A makineleri karşılaştırmadan önce gerilim, faz, frekans ve iş yerindeki gerçek elektrik beslemesini teyit edin.