Induljon ki az alumíniumfeladatból
Az alumíniumhegesztés gyakran egy egyszerű kérdéshez vezet:
TIG-et vagy MIG-et használjak?
A gyakorlati válasz:
Akkor fontolja meg a TIG-et, ha a varrat minősége és a finom szabályozás a legfontosabb. Akkor fontolja meg az impulzusos MIG-et, ha a sebesség, a termelékenység és az egyszerűbb kezelés fontosabb.
Mindkét eljárás hasznos lehet. Más problémákat oldanak meg.
A TIG jobb finom szabályozáshoz
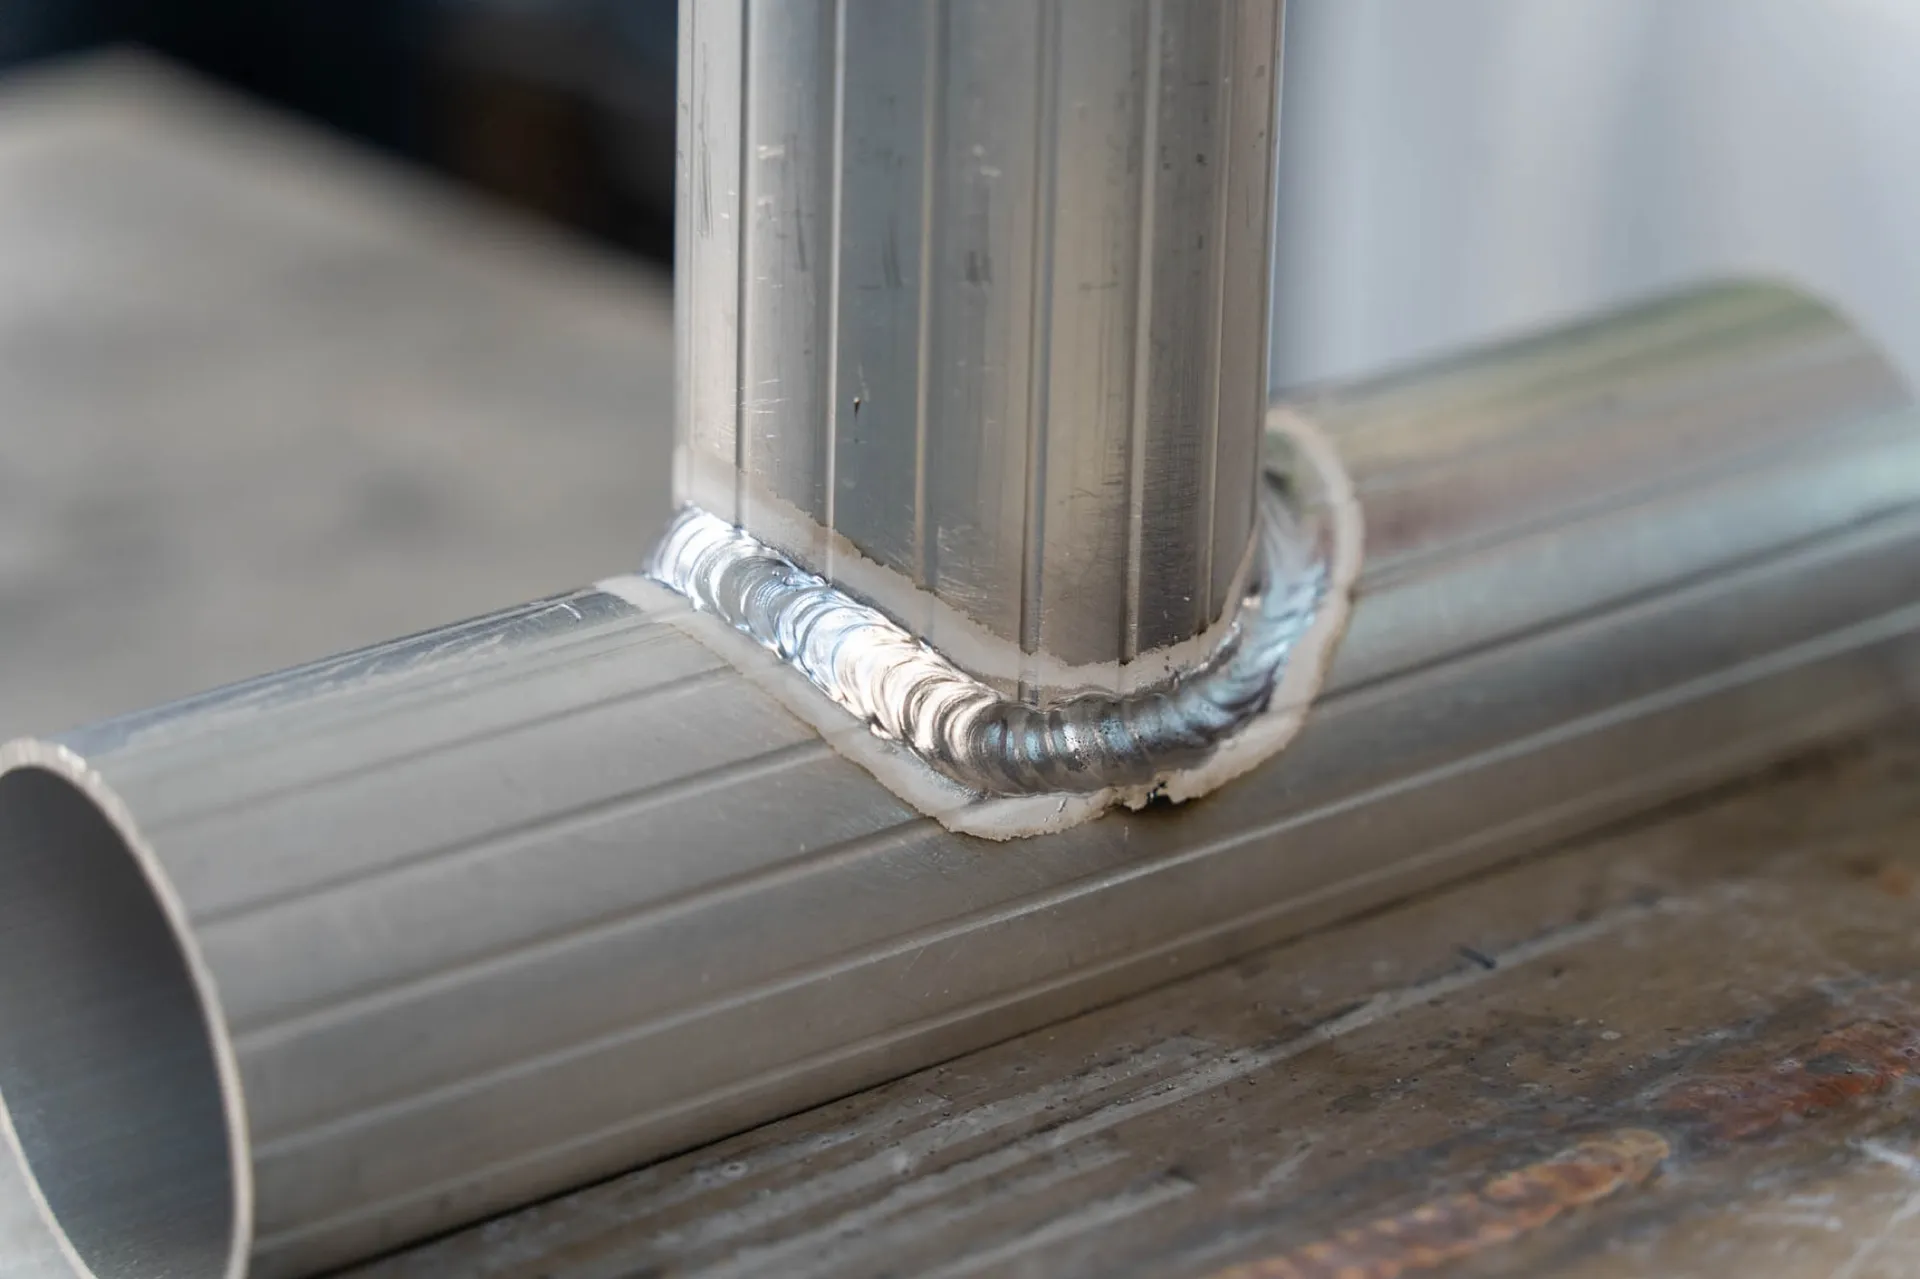
A TIG-hegesztést széles körben használják, ha tiszta, szabályozott és esztétikus varratra van szükség.
Alumínium esetén az AC TIG különösen fontos, mert hegesztés közben kezelni kell az alumínium-oxidot. Egy képzett TIG-hegesztő jó hőszabályozással igen tetszetős varratot tud készíteni.
A TIG-et gyakran ezekhez választják:
- magas esztétikai igényű alumíniumvarratok
- vékonyabb vagy érzékenyebb alkatrészek
- precíziós munka
- nagy szabályozhatóságot igénylő javítás
- gyökvarratok vagy magas minőségi igényű varratrészek
- olyan munka, ahol a varrat megjelenése elsődleges
A TIG-nek azonban kompromisszumai is vannak.
A kezelő általában az egyik kezével tartja a pisztolyt, a másikkal adagolja a hozaganyagot. Egyes rendszereknél lábpedált is használ. Ez nagyfokú szabályozást tesz lehetővé, de tudást és koordinációt igényel.
A TIG megfelelő kézben erős eljárás, de nem mindig a leggyorsabb.
Az impulzusos MIG gyorsabb lehet gyártásban
A MIG-hegesztés folyamatos huzalelőtolást használ. A huzal a pisztolyon keresztül érkezik, ami sok gyártási környezetben gyorsabbá és könnyebben kezelhetővé teszi az eljárást.
Az impulzusos MIG impulzusáram-szabályozást ad ehhez, ami nagyobb igénybevételű alkalmazásokban — köztük alumíniumhegesztésnél — segít kezelni a hőt és a fémátmenetet.
Az impulzusos MIG gyakran hasznos:
- alumínium gyártási munkához
- hosszabb varratokhoz
- nagyobb haladási sebességhez
- ismétlődő szerkezetgyártáshoz
- nagyobb leolvasztási teljesítményt igénylő felhasználóknak
- olyan műhelyeknek, ahol a TIG-nél egyszerűbb kezelésre van szükség
- olyan alkalmazásokhoz, ahol a termelékenység fontos
A legfontosabb előny a lehetséges hatékonyság.
A TIG nagyon finom varratot készíthet, de általában lassabb. Az impulzusos MIG gyakran gyorsabb, és egy műhelyben könnyebben skálázható, ha a gép, a huzal, a védőgáz és a kezelői beállítás helyesen illeszkedik.
Egyszerű hasonlat: a TIG kézi, a MIG inkább automata
A különbséget jól szemlélteti:
A TIG inkább kézi vezérlés. A MIG inkább automata sebességváltó.
Ez nem műszaki definíció, de segít a vevőnek megérteni a munkafolyamatot.
TIG-nél a hegesztő a pisztolyt, a hozaganyagot és néha a lábpedált is szabályozza. MIG-nél a huzalelőtolás az eljárás része, ezért a kezelés egyszerűbb és gyorsabb lehet.
Egy magasan képzett hegesztőnek a TIG kiváló szabályozhatóságot ad.
Egy gyártóműhelyben az impulzusos MIG csökkentheti a szaktudási küszöböt és növelheti a sebességet.
Melyik néz ki jobban?
Sok magas minőségi igényű alkalmazásban a TIG kifinomultabb varratképet ad.
A modern impulzusos MIG is nagyon jó alumíniumvarratot készíthet, ha a gép, a huzal, a védőgáz, a beállítások és a kezelő megfelelően illeszkednek.
Nem arról van szó, hogy az egyik eljárás mindig jobb.
A lényeg:
A TIG-et rendszerint a szabályozhatóság és a megjelenés miatt választják. Az impulzusos MIG-et rendszerint a sebesség és a termelékenység miatt.
Melyiket könnyebb megtanulni?
Sok műhelykörnyezetben a MIG-gel egyszerűbb elkezdeni.
A kezelőnek nem kell külön hozagpálcát kézzel adagolnia. A huzal a pisztolyon keresztül érkezik. Ez megkönnyítheti a betanítást és növelheti a termelékenységet.
A TIG több kézkoordinációt és gyakorlást igényel, különösen alumíniumon.
Ez nem teszi rosszabbá a TIG-et. Azt jelenti, hogy más szintű kezelői tudást igényel.
Mikor válasszon TIG-et alumíniumhoz?
Válasszon TIG-et, ha:
| Helyzet | Miért illeszkedhet a TIG? |
|---|
| Nagyon fontos a megjelenés | A TIG erős vizuális szabályozást ad |
| Érzékeny az alkatrész | A hőbevitel gondosan szabályozható |
| Precíziós javításról van szó | A kézi szabályozás segít |
| Képzett a hegesztő | A TIG meghálálja a kezelői tudást |
| Kevésbé kritikus a gyártási sebesség | A minőség elsőbbséget kaphat |
Mikor válasszon impulzusos MIG-et alumíniumhoz?
Válasszon impulzusos MIG-et, ha:
| Helyzet | Miért illeszkedhet az impulzusos MIG? |
|---|
| Fontos a gyártási sebesség | A huzalelőtolás növelheti a hatékonyságot |
| Hosszú vagy ismétlődő varratok készülnek | Jobban megfelel az ismétlődő munkához |
| A műhely egyszerűbb kezelést igényel | Kevesebb kézi hozaganyag-koordináció |
| Nagyobb leolvasztási teljesítmény kell | Gyártási beállításban a MIG jellemzően gyorsabb a TIG-nél |
| Az alumíniumszerkezet-gyártásnak nagy átbocsátásra van szüksége | Az impulzusvezérlés segít a hő és az anyagátmenet kezelésében |
Mit mondjon el a vevő a beszállítónak?
Mielőtt TIG-et vagy impulzusos MIG-et választ alumíniumhoz, adja meg:
- az alumínium ötvözetét, ha ismert
- az anyagvastagságot
- az alkatrész méretét
- a varrat hosszát
- a megjelenési követelményt
- a gyártási volument
- a rendelkezésre álló tápellátást
- a kezelő tudásszintjét
- hogy javításról vagy gyártásról van-e szó
- hogy fontos-e a hordozhatóság
Ezek az adatok segítenek eldönteni, hogy TIG-et, impulzusos MIG-et vagy mindkettőt érdemes-e javasolni.
A DEYUN gyakorlati álláspontja
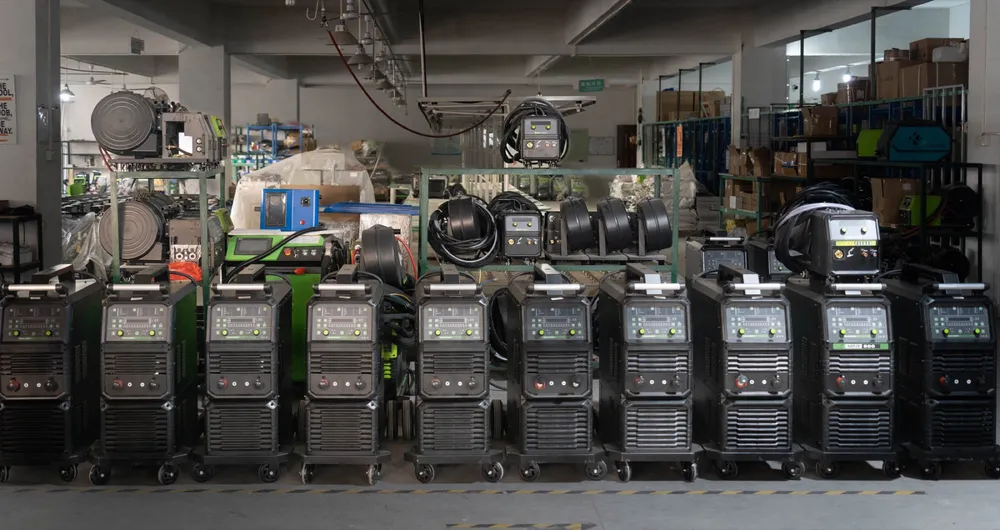
A DEYUN kiemelten foglalkozik gyakorlati MIG/MAG hegesztéssel, mert sok műhelynek sebességre, termelékenységre és ésszerű költség mellett használható hegesztési teljesítményre van szüksége.
Ez azonban nem jelenti azt, hogy a TIG ne lenne fontos.
Alumíniumhegesztésnél a TIG-et és az impulzusos MIG-et a feladat alapján kell kiválasztani:
- TIG a finom szabályozáshoz és a magas esztétikai igényhez
- Impulzusos MIG a sebességhez, az ismételhetőséghez és a gyártási hatékonysághoz, ha az alkalmazás illeszkedik
A helyes választás nem arról szól, melyik eljárás hangzik fejlettebbnek, hanem arról, mire van szüksége a munkának.