27 Şubat 2026
280A, 350A ve 500A MIG makineleri: doğru çıkış sınıfı nasıl seçilir?
MIG/MAG çıkış sınıfını malzeme kalınlığı, iş yükü, giriş beslemesi, çalışma çevrimi ve soğutma ihtiyaçlarıyla eşleştirmek için pratik rehber.
Maksimum akım makinenin ne kadar yükseldiğini, çalışma çevrimi ise ne kadar gerçek kaynak işini taşıyabildiğini gösterir.
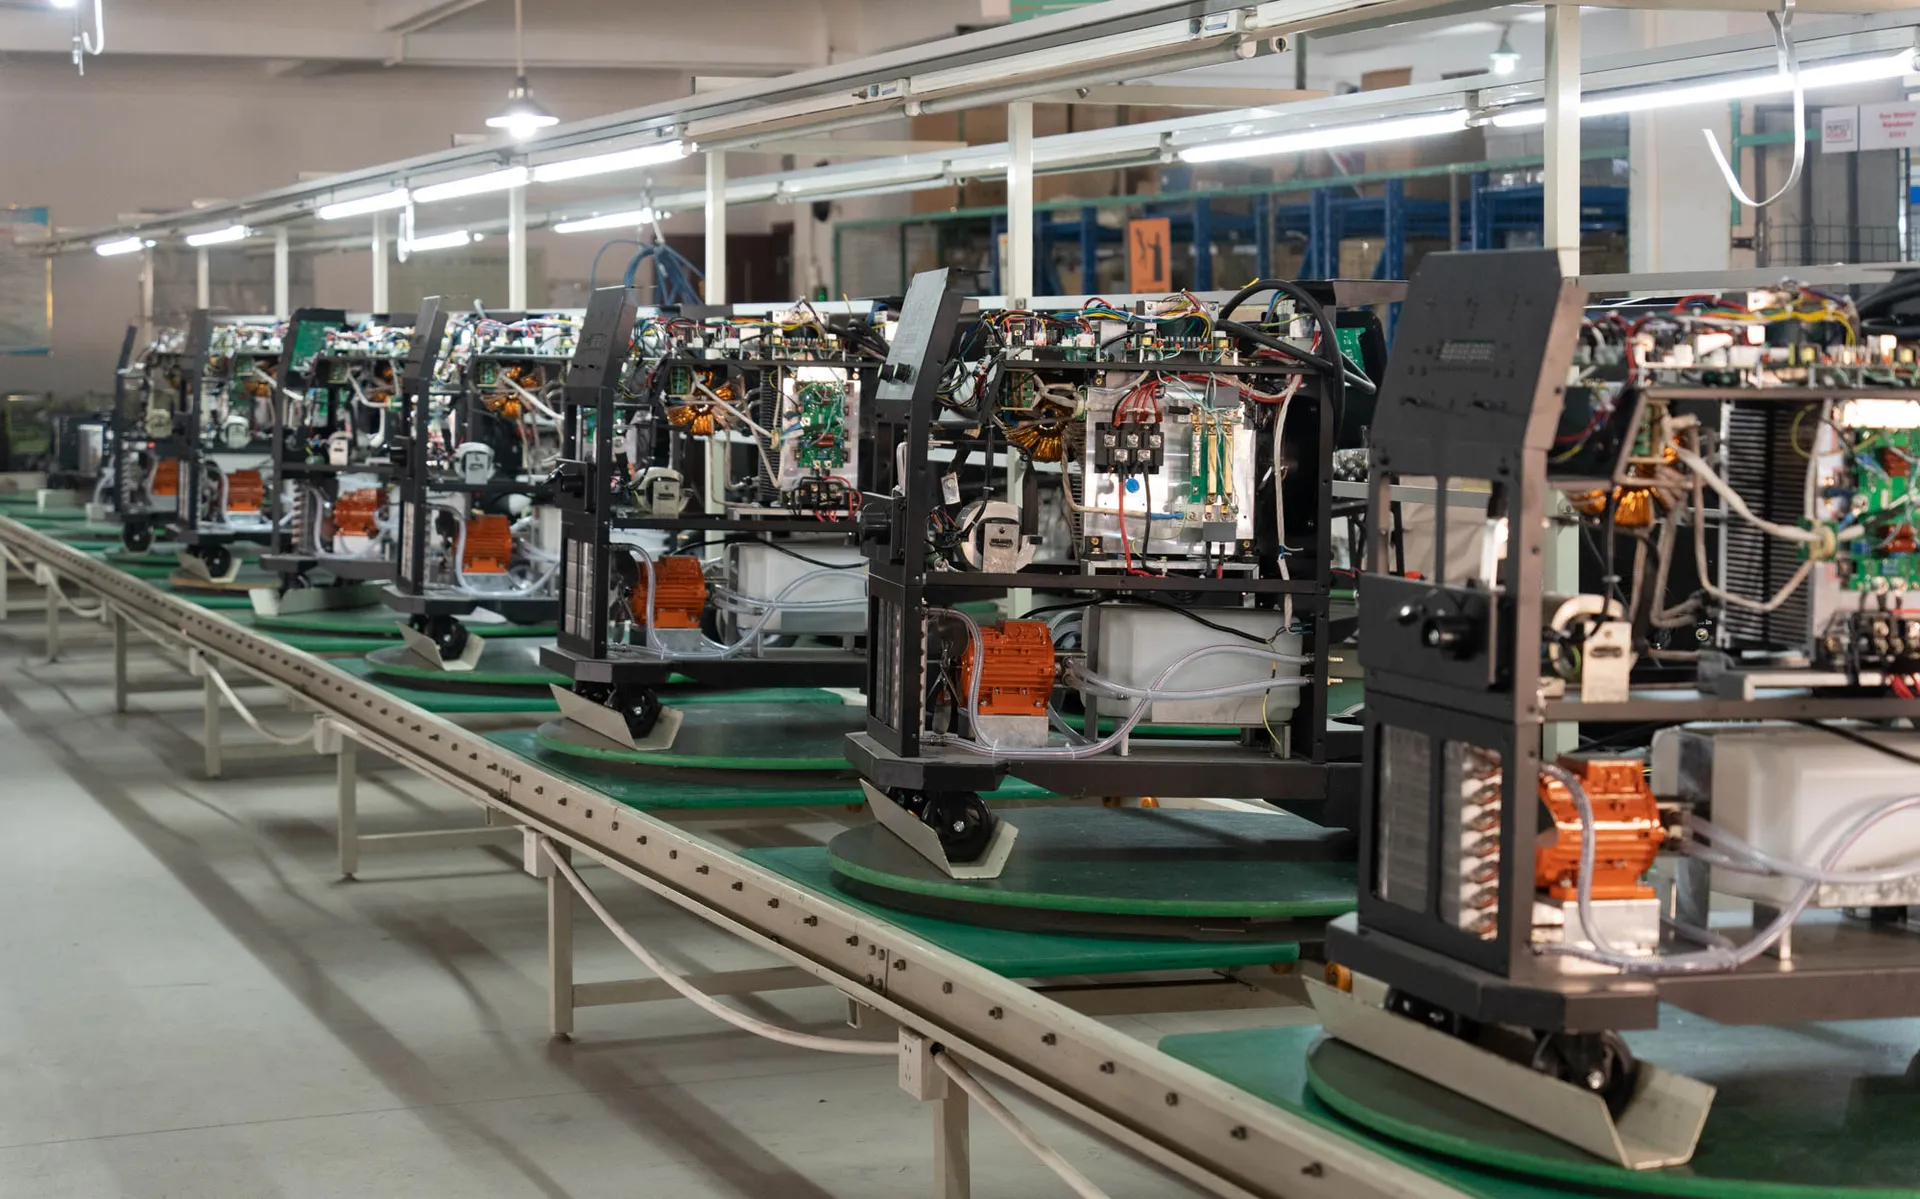
Maksimum akım makinenin ne kadar yükseldiğini, çalışma çevrimi ise ne kadar gerçek kaynak işini taşıyabildiğini gösterir.
Birçok alıcı ve satış ekibi amper karşılaştırmasıyla başlar:
230A, 280A, 350A veya 500A?
Karşılaştırma önemlidir, ancak yeterli değildir.
500A makine her iş için otomatik olarak doğru değildir. 230A veya 280A makine de her atölye için küçük değildir. Daha iyi soru:
Makine ne kadar kaynak işini, ne kadar süre boyunca taşımalı?
Çalışma çevrimi burada önem kazanır.
Model adındaki 230, 280, 350 veya 500 gibi sayılar genellikle çıkış sınıfını gösterir. Genel güç düzeyini anlamaya yardımcı olur.
Ancak maksimum akım her şeyi anlatmaz.
Doğru makine için şunları da bilmelisiniz:
İki atölye de 1 mm sac kaynaklayabilir. Biri günde birkaç kısa onarım yapar. Diğeri aynı ince malzemeyi üretimde sürekli kaynaklar. Aynı makineye ihtiyaç duymazlar.
Makinenin belirli süre içinde soğumaya ihtiyaç duymadan ne kadar çalışabildiğini gösterir.
Pratik kaynak makinesi özelliklerinde genellikle 10 dakikalık çevrim üzerinden açıklanır.
Örneğin:
| Çalışma çevrimi | 10 dakika içindeki anlamı |
|---|---|
| 40% | 4 dakika kaynak, 6 dakika soğuma |
| 60% | 6 dakika kaynak, 4 dakika soğuma |
| 100% | 10 dakikanın tamamında sürekli kaynak |
Belirli çıkışta 60% çalışma çevrimi varsa makine anma koşulunda 6 dakika kaynak yapar, ardından 4 dakika soğumaya ihtiyaç duyar.
Anahtar ifade: o anma koşulunda.
Çalışma çevrimi çıkış akımına, ısı yüküne ve tasarıma bağlıdır. Düşük akımda daha az ısı oluşur ve makine genellikle daha uzun çalışır. Yüksek akımda ısı hızlı birikir, termal sınıra daha erken ulaşılır.
Birçok alıcı ince malzemenin her zaman küçük makine gerektirdiğini varsayar. Bu her zaman doğru değildir.
İnce malzeme düşük akım isteyebilir, ancak üretim yoğunluğu yüksek olabilir.
Örneğin ince paslanmaz boru kaynaklayan atölye yalnızca 80-100A isteyebilir. İş ara sıraysa küçük makine yeterli olabilir. Üretim hattı az duruşla uzun saatler çalışıyorsa daha güçlü termal kapasite ve çalışma çevrimi payı gerekir.
Aynı mantık alüminyum kalıp sistemleri, tekrarlı imalat, uzun dikişler ve gün boyu çalışma beklenen her iş için geçerlidir.
Başka deyişle:
İnce malzeme akımı belirler. Sürekli üretim makine sınıfını belirler.
Gerçek kaynak akımı maksimumun çok altında olsa bile yüksek çıkışlı makine bu yüzden mantıklı olabilir.
Yetersiz makine seçmek, küçük motordan gün boyu ağır yük çekmesini istemek gibidir.
Kısa süre çalışabilir, güzel test dikişi bile yapabilir. Gerçek üretim baskısında ise daha çok ısınabilir, soğuma isteyebilir, operatörü yavaşlatabilir veya tutarlılığı azaltabilir.
Hafif onarımda küçük makine akıllıca olabilir; maliyet, alan ve ağırlık tasarrufu sağlar.
Sürekli üretim, ağır imalat veya uzun dikişlerde çok küçük makine gizli maliyet doğurabilir:
Doğru makine her zaman en büyük değildir. Ama gerçek işe göre çok küçük olmamalıdır.
500A makine yalnızca gün boyu 500A kaynak için değildir.
Yüksek yük kapasitesi, uzun dikiş, kalın malzeme veya sürekli çalışma gerektiğinde yararlıdır.
Şu durumlarda 500 sınıfını düşünün:
| Durum | Büyük makine nasıl yardımcı olabilir? |
|---|---|
| Uzun dikişler | Uzun çalışma için termal kapasite |
| Ağır imalat | Yüksek çıkış ve kalın malzeme için pay |
| Sürekli üretim | Çalışma çevrimine daha az baskı |
| Su soğutmalı düzen | Yüksek ısı ve uzun süreye uygunluk |
| Çok vardiya veya uzun saatler | Daha fazla yedek kapasite |
| Alüminyum veya paslanmaz üretimi | Yüksek yöntem taleplerinde kararlı çalışma |
Bu, her alıcının 500A istediği anlamına gelmez.
İnce sacı ara sıra kaynaklıyorsanız 500A fazla olabilir. Üretimde gün boyu ince malzeme kaynaklıyorsanız büyük makine yine pratik tercih olabilir.
İş hafif, hareketli veya daha az sürekliyse küçük makine daha iyi olabilir.
Örneğin 220A veya 230 sınıfı MIG/MAG şunlara uyabilir:
280A sınıfı, küçük taşınabilir makineden fazlasını isteyen ancak tam endüstriyel 350A veya 500A kapasitesine ihtiyaç duymayanlara uyabilir.
350A sınıfı; daha yüksek çıkış, uzun dikiş ve endüstriyel kullanım isteyen, ancak her zaman 500A düzene ihtiyaç duymayan imalat atölyeleri için pratik orta yol olur.
Doğru yanıt, makinedeki sayıya değil iş yüküne bağlıdır.
Çalışma çevrimi tek pratik sınır değildir. Giriş beslemesi de önemlidir.
Büyük makine yüksek çıkış için yeterli elektrik ister. Atölyede yalnızca tek faz 220V varsa uygun üç faz endüstriyel beslemeyle aynı davranış beklenemez.
Bazı makineler farklı gerilimlere uyarlanabilir. Ülke veya bölgeye göre beslemenin değiştiği ihracat pazarlarında bu yararlıdır.
Ancak gerilim uyarlaması güç kaynağının fiziksel sınırlarını kaldırmaz. Sınırlı girişli yüksek çıkış makinesi, aynı makinenin güçlü üç faz sürümü kadar maksimum çıkış vermeyebilir.
Seçmeden önce teyit edin:
Birçok alıcı için giriş beslemesi model numarasından önce kontrol edilmelidir.
Soğutma yöntemi çalışma çevrimi ve iş yoğunluğuyla yakından ilişkilidir.
Hava soğutma onarım, kısa dikiş ve hafif kullanım için yeterli olabilir. Daha basit ve çoğu zaman ekonomiktir.
Su soğutma süre, akım ve ısı yükü arttığında yararlıdır. Uzun veya ağır işlerde ısıyı yönetir; su soğutmalı torçla operatör konforunu artırabilir.
Şu durumlarda su soğutma seçin:
Yalnızca daha gelişmiş göründüğü için seçmeyin. İşin ısısı bunu haklı çıkardığı için seçin.
230A, 280A, 350A veya 500A seçmeden önce şu soruları sorun.
| Soru | Neden önemli? |
|---|---|
| Hangi malzemeyi kaynaklıyorsunuz? | Çelik, paslanmaz ve alüminyum farklı yöntem ve ayarlar isteyebilir |
| Malzeme ne kadar kalın? | Akım ve nüfuziyet ihtiyacını etkiler |
| Dikişler ne kadar uzun? | Uzun dikiş ısı yükünü artırır |
| İş ara sıra mı, sürekli mi? | Sürekli iş çalışma çevrimi talebini artırır |
| Hangi giriş beslemesi mevcut? | Gerçek çıkışı sınırlayabilir |
| Hava veya su soğutma gerekiyor mu? | Konforu ve uzun çalışmayı etkiler |
| Makine onarımda mı üretimde mi? | Üretim tutarlılık ve yedek kapasite ister |
| Bütçe dar mı, esnek mi? | Pratik yedek kapasiteyi belirler |
Bu çerçeve iki yaygın hatayı önler:
Karşılaştırırken kullanın:
Maksimum akım makinenin ne kadar yükselebildiğini, çalışma çevrimi ne kadar iş taşıyabildiğini gösterir.
Ara sıra onarımda maksimum akım ve taşınabilirlik daha önemli olabilir.
Üretimde çalışma çevrimi, giriş beslemesi, soğutma ve iş yükü daha önemlidir.
Distribütör için de doğru öneri yolu budur. Yalnızca “Kaç amper istiyorsunuz?” demeyin. Müşterinin ne kaynakladığını, kalınlığı, süreyi ve makinenin günlük ne kadar zorlanacağını sorun.
Deyun makineleri yalnızca föy karşılaştırması için değil, gerçek kaynak işi için üretilir.
Deyun veya distribütörüyle iletişimde en yararlı bilgiler:
Bu bilgilerle en büyük sayıyı değil, doğru çıkış sınıfını önermek kolaylaşır.
Amaç basittir: gereksiz kapasiteye ödeme yapmadan gerçek işi taşıyabilecek makine seçmek.
Aynı alanda daha fazla pratik rehber.
MIG/MAG çıkış sınıfını malzeme kalınlığı, iş yükü, giriş beslemesi, çalışma çevrimi ve soğutma ihtiyaçlarıyla eşleştirmek için pratik rehber.
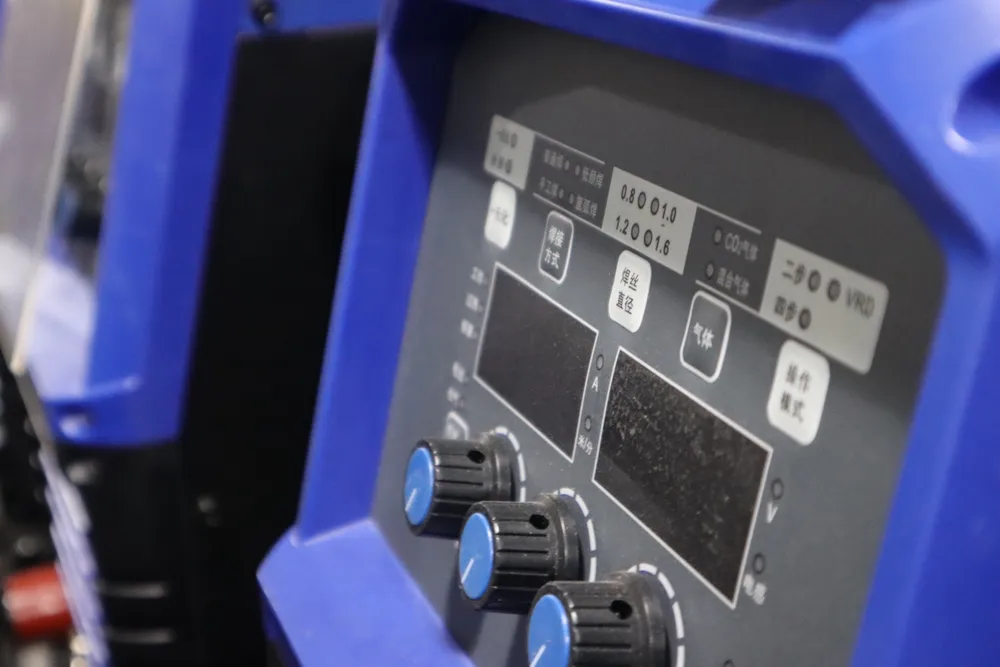
230A, 280A, 350A veya 500A makineleri karşılaştırmadan önce gerilim, faz, frekans ve iş yerindeki gerçek elektrik beslemesini teyit edin.