9. februára 2026
Zváracie zariadenia 220 V verzus 380 V: čo má kupujúci overiť ako prvé
Pred porovnaním zariadení s prúdom 230 A, 280 A, 350 A alebo 500 A treba najprv overiť napätie, fázy, frekvenciu a skutočné napájanie pracoviska.
Maximálny prúd ukazuje, aký vysoký výstup zariadenie dosiahne, zaťažovateľ však ukazuje, koľko skutočnej zváracej práce zvládne.
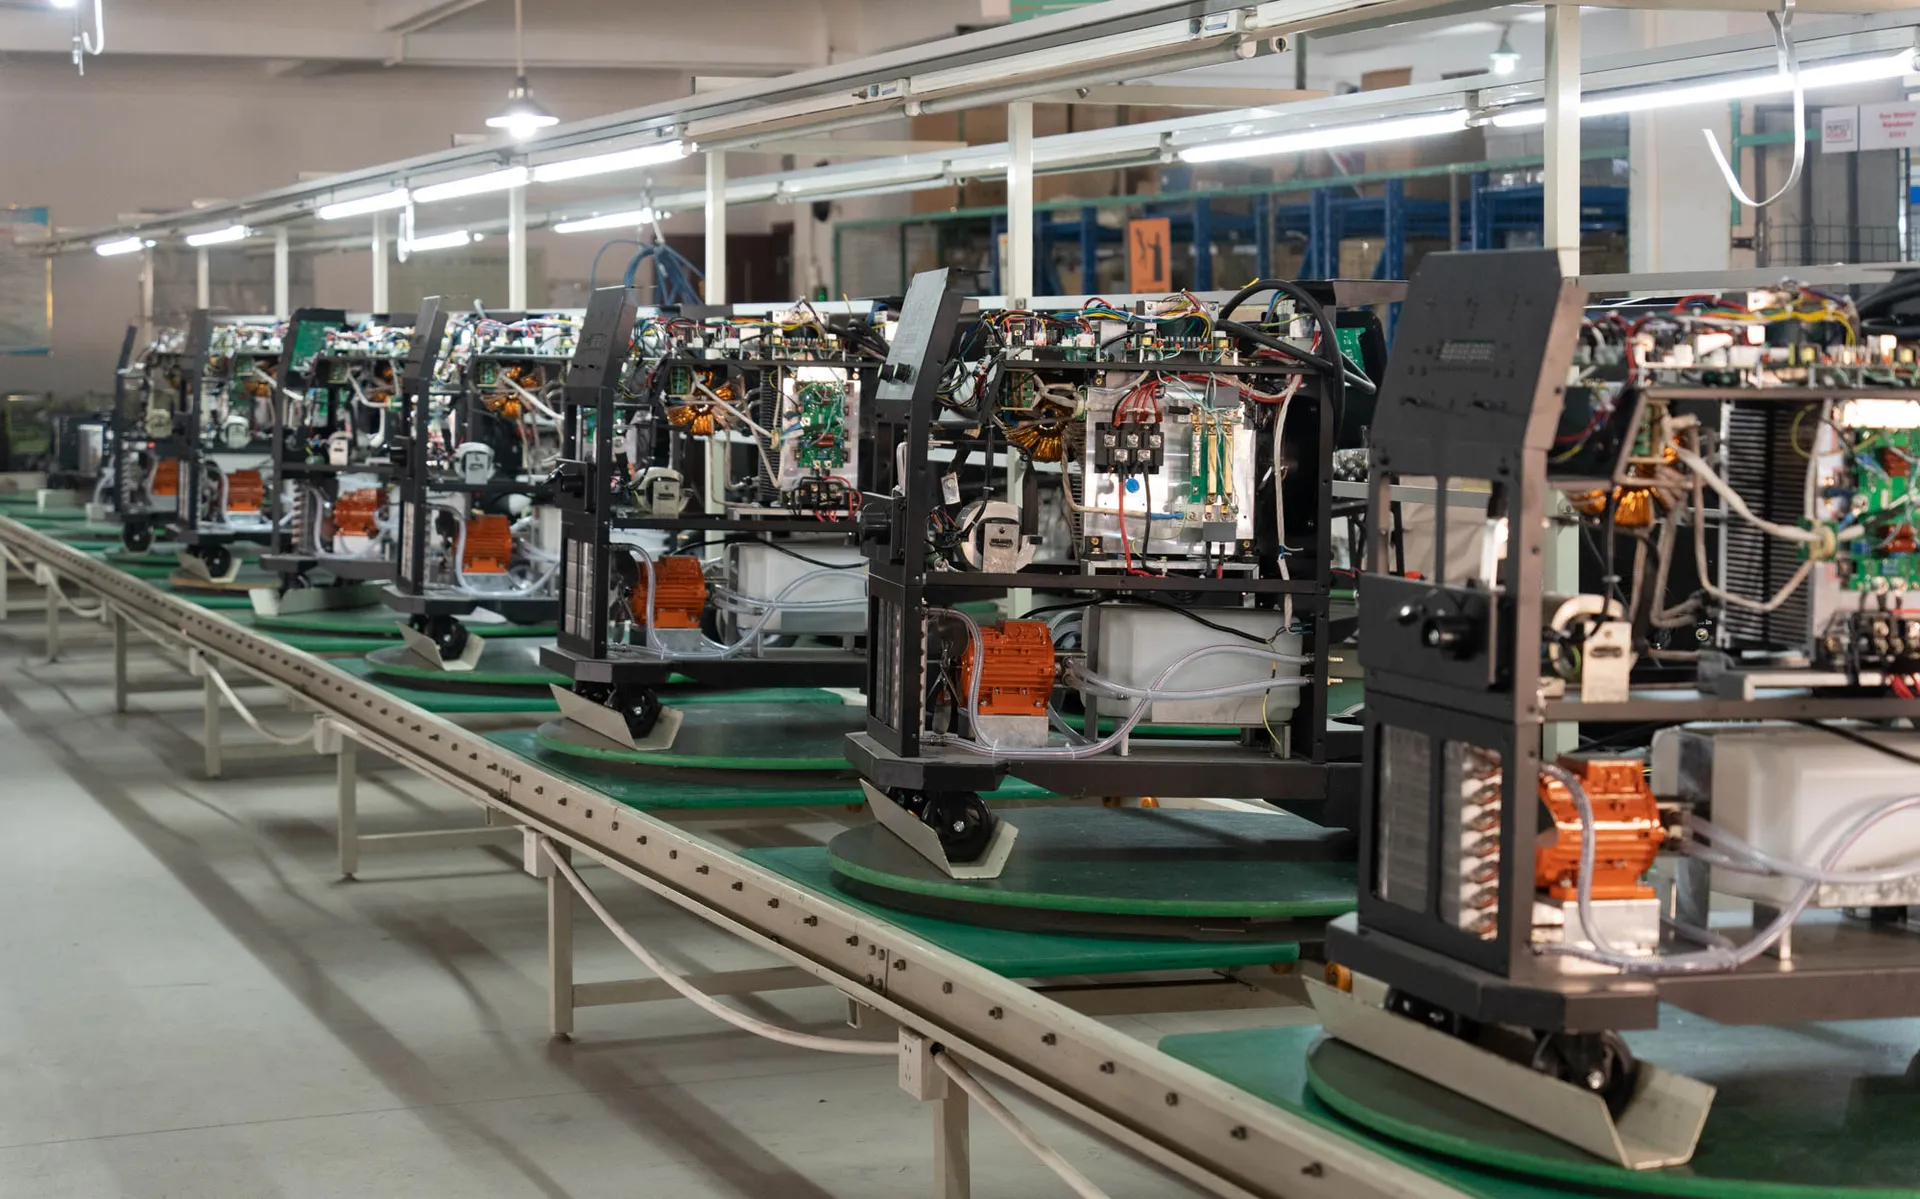
Maximálny prúd ukazuje, aký vysoký výstup zariadenie dosiahne, zaťažovateľ však ukazuje, koľko skutočnej zváracej práce zvládne.
Mnohí kupujúci a predajné tímy začínajú výber porovnaním ampérov:
230 A, 280 A, 350 A alebo 500 A?
Toto porovnanie je dôležité, ale nestačí.
Zariadenie 500 A nie je automaticky správne pre každú prácu. Zdroj 230 A alebo 280 A nie je automaticky primalý pre každú dielňu. Lepšia otázka znie:
Akú zváraciu záťaž musí zariadenie zvládnuť a ako dlho?
Tu sa stáva dôležitým zaťažovateľ.
Číslo v označení modelu, napríklad 230, 280, 350 alebo 500, zvyčajne odkazuje na výstupnú triedu. Pomáha pochopiť všeobecnú výkonovú úroveň.
Maximálny prúd však nepovie všetko.
Na správny výber potrebujete vedieť:
Dve dielne môžu zvárať plech s hrúbkou 1 mm. Jedna urobí denne niekoľko krátkych opráv, druhá rovnaké zvary nepretržite vo výrobe. Nepotrebujú rovnaké zariadenie.
Zaťažovateľ vyjadruje, ako dlho môže zvárací zdroj pracovať v stanovenom časovom úseku, kým potrebuje čas na ochladenie.
V technických údajoch sa zvyčajne uvádza v desaťminútovom cykle.
| Zaťažovateľ | Jednoduchý význam počas 10 minút |
|---|---|
| 40 % | Zvára 4 minúty, chladne 6 minút |
| 60 % | Zvára 6 minút, chladne 4 minúty |
| 100 % | Zvára nepretržite celých 10 minút |
Ak má zariadenie pri určitom výstupe zaťažovateľ 60 %, za daných menovitých podmienok môže zvárať 6 minút a potom potrebuje 4 minúty na chladenie.
Kľúčová fráza je: za daných menovitých podmienok.
Zaťažovateľ závisí od výstupného prúdu, tepelnej záťaže a konštrukcie zariadenia. Pri nižšom prúde vzniká menej tepla a zariadenie zvyčajne pracuje dlhšie. Pri vyššom prúde sa teplo hromadí rýchlejšie a tepelný limit sa dosiahne skôr.
Kupujúci často predpokladajú, že tenký materiál vždy znamená malé zariadenie. Nie vždy je to pravda.
Tenký materiál môže vyžadovať nižší prúd, intenzita výroby však môže byť vysoká.
Dielňa zvárajúca tenkú nehrdzavejúcu rúru môže používať iba 80–100 A. Pri príležitostnej práci postačí menší zdroj. Ak však linka pracuje dlhé hodiny s malými prestojmi, zariadenie potrebuje vyššiu tepelnú kapacitu a väčšiu rezervu zaťažovateľa.
Rovnaká logika platí pre hliníkové debnenie, opakovanú kovovýrobu, dlhé zvary a každú prácu, pri ktorej sa očakáva celodenná prevádzka.
Inými slovami:
Tenký materiál určuje prúd. Nepretržitá výroba určuje triedu zariadenia.
Preto môže vysokovýkonný zdroj dávať zmysel aj vtedy, keď je skutočný zvárací prúd hlboko pod maximom.
Poddimenzovať zvárací zdroj je ako žiadať od malého motora, aby celý deň ťahal ťažký náklad.
Krátko môže pracovať a dokonca vytvoriť pekný skúšobný zvar. Pri skutočnom výrobnom tlaku sa však môže viac zahrievať, potrebovať viac času na chladenie, spomaľovať obsluhu alebo znižovať konzistentnosť.
Na ľahké opravy môže byť menšie zariadenie rozumnou voľbou. Šetrí náklady, priestor aj hmotnosť.
Pri nepretržitej výrobe, ťažkej kovovýrobe alebo dlhých zvaroch však príliš malé zariadenie vytvára skryté náklady:
Správne zariadenie nie je vždy najväčšie, ale nesmie byť primalé pre skutočnú úlohu.
Zariadenie 500 A nie je iba na celodenné zváranie prúdom 500 A.
Je užitočné, keď práca vyžaduje vysokú nosnosť záťaže, dlhé zvary, hrubší materiál alebo nepretržitú prevádzku.
Triedu 500 zvážte v týchto situáciách:
| Situácia | Ako môže väčšie zariadenie pomôcť |
|---|---|
| Dlhé zvary | Vyššia tepelná kapacita na predĺženú prevádzku |
| Ťažká kovovýroba | Väčšia rezerva pre vyšší výstup a hrubší materiál |
| Nepretržitá výroba | Menší tlak na zaťažovateľ |
| Vodou chladená zostava | Vhodnejšia pre vysoké teplo a dlhší čas zvárania |
| Viac zmien alebo dlhý pracovný čas | Vyššia výkonová rezerva |
| Výroba z hliníka alebo nehrdzavejúcej ocele | Stabilnejšia prevádzka pri vysokých nárokoch procesu |
Neznamená to, že každý kupujúci potrebuje 500 A.
Ak zvárate tenký plech príležitostne, môže to byť viac, než potrebujete. Ak však tenký materiál zvárate celý deň vo výrobe, väčší zdroj môže byť praktickou voľbou.
Menšie zariadenie môže byť lepšie pri ľahšej, mobilnejšej alebo menej nepretržitej práci.
Zdroj MIG/MAG triedy 220 A alebo 230 A sa môže hodiť pre:
Trieda 280 A sa hodí používateľom, ktorí potrebujú viac než malý prenosný zdroj, ale nie plnú priemyselnú kapacitu 350 A alebo 500 A.
Trieda 350 A je často praktickým stredom pre kovovýrobné dielne, ktoré potrebujú vyšší výstup, dlhšie zvary a priemyselnejšie použitie, no nie vždy zostavu 500 A.
Správna odpoveď závisí od pracovnej záťaže, nie iba od čísla na zariadení.
Zaťažovateľ nie je jediným praktickým limitom. Dôležité je aj napájanie.
Veľký zdroj potrebuje dostatočnú elektrickú sieť na vysoký výstup. Pri jednofázových 220 V nemožno očakávať rovnaké správanie ako pri zodpovedajúcom trojfázovom priemyselnom napájaní.
Niektoré zariadenia možno upraviť pre odlišné napätia, čo je užitočné pri exporte. Úprava však neodstráni fyzikálne limity siete. Vysokovýkonný zdroj na obmedzenom napájaní nemusí dosiahnuť rovnaký maximálny výstup ako rovnaký model na výkonnejšej trojfázovej sieti.
Pred výberom potvrďte:
Pre mnohých kupujúcich treba napájanie overiť skôr než čísla modelov.
Spôsob chladenia úzko súvisí so zaťažovateľom a intenzitou práce.
Vzduchom chladené systémy môžu postačovať na opravy, krátke zvary a ľahšie použitie. Sú jednoduchšie a často cenovo výhodnejšie.
Vodou chladené systémy sú užitočné pri vyššom čase zvárania, prúde a tepelnom zaťažení. Pomáhajú odvádzať teplo pri dlhšej alebo ťažšej práci a s vodou chladeným horákom zvyšujú pohodlie obsluhy.
Vodné chladenie zvoľte, keď:
Nevyberajte ho iba preto, že znie pokročilejšie. Vyberte ho, keď práca vytvára dostatok tepla na jeho opodstatnenie.
Pred výberom zariadenia 230 A, 280 A, 350 A alebo 500 A si položte tieto otázky.
| Otázka | Prečo je dôležitá |
|---|---|
| Aký materiál zvárate? | Oceľ, nehrdzavejúca oceľ a hliník môžu vyžadovať odlišné procesy a nastavenia |
| Aký hrubý je materiál? | Hrúbka ovplyvňuje prúd a potrebu prievaru |
| Aké dlhé sú zvary? | Dlhšie zvary zvyšujú tepelnú záťaž |
| Je práca príležitostná alebo nepretržitá? | Nepretržitá práca zvyšuje požiadavku na zaťažovateľ |
| Aké napájanie je dostupné? | Sieť môže obmedziť skutočný výstup |
| Potrebujete chladenie vzduchom alebo vodou? | Chladenie ovplyvňuje pohodlie a dlhšiu prácu |
| Používa sa zariadenie na opravy alebo výrobu? | Výroba potrebuje vyššiu konzistentnosť a rezervu |
| Je rozpočet obmedzený alebo flexibilný? | Náklady ovplyvňujú praktickú veľkosť rezervy |
Tento rámec predchádza dvom bežným chybám:
Pri porovnávaní použite:
Maximálny prúd hovorí, aký vysoký výkon zariadenie dosiahne. Zaťažovateľ hovorí, koľko práce zvládne.
Pri príležitostných opravách môžu byť dôležitejšie maximálny prúd a prenosnosť.
Pri výrobe sú dôležitejšie zaťažovateľ, napájanie, chladenie a pracovná záťaž.
Takto majú odporúčať aj distribútori. Nepýtajte sa iba: „Koľko ampérov chcete?“ Pýtajte sa, čo zákazník zvára, aká je hrúbka, ako dlho zvára a ako tvrdo bude zariadenie každý deň pracovať.
Zariadenia Deyun sú určené na praktickú zváraciu prácu, nie iba na porovnávanie technických listov.
Pri kontakte so spoločnosťou Deyun alebo distribútorom sú najužitočnejšie tieto informácie:
S týmito informáciami možno odporučiť správnu výstupnú triedu, nie iba najväčšie číslo.
Cieľ je jednoduchý: vybrať zariadenie, ktoré zvládne reálnu prácu bez platenia za nepotrebnú kapacitu.
Pokračujte témami súvisiacimi s týmto výberom.
Pred porovnaním zariadení s prúdom 230 A, 280 A, 350 A alebo 500 A treba najprv overiť napätie, fázy, frekvenciu a skutočné napájanie pracoviska.
Praktický rámec pre distribútorov na odporúčanie MIG/MAG podľa materiálu, záťaže, napájania, chladenia, podávača drôtu a spôsobu riadenia.