27 Şubat 2026
280A, 350A ve 500A MIG makineleri: doğru çıkış sınıfı nasıl seçilir?
MIG/MAG çıkış sınıfını malzeme kalınlığı, iş yükü, giriş beslemesi, çalışma çevrimi ve soğutma ihtiyaçlarıyla eşleştirmek için pratik rehber.
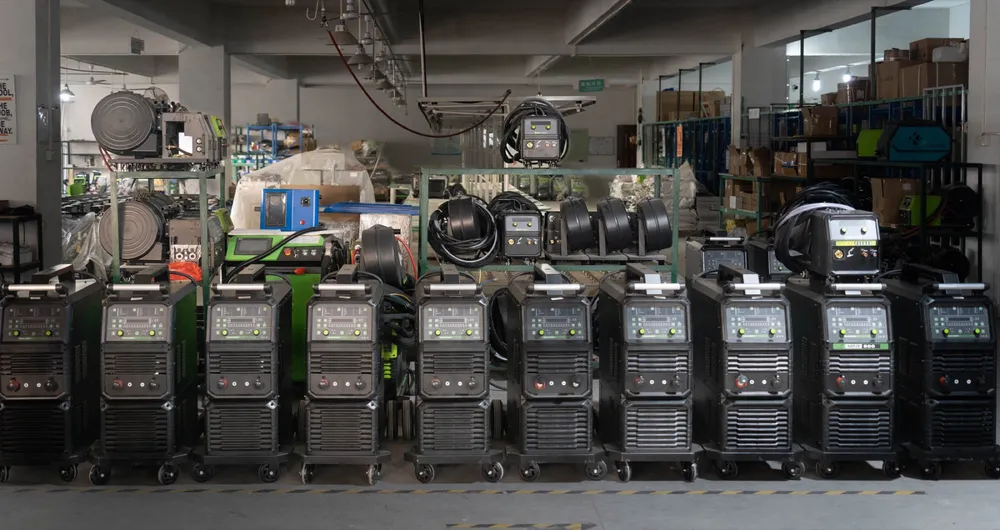
Malzeme, iş yükü, giriş beslemesi, soğutma, tel sürme yapısı ve kontrol tarzına göre MIG/MAG önerileri için pratik distribütör çerçevesi.
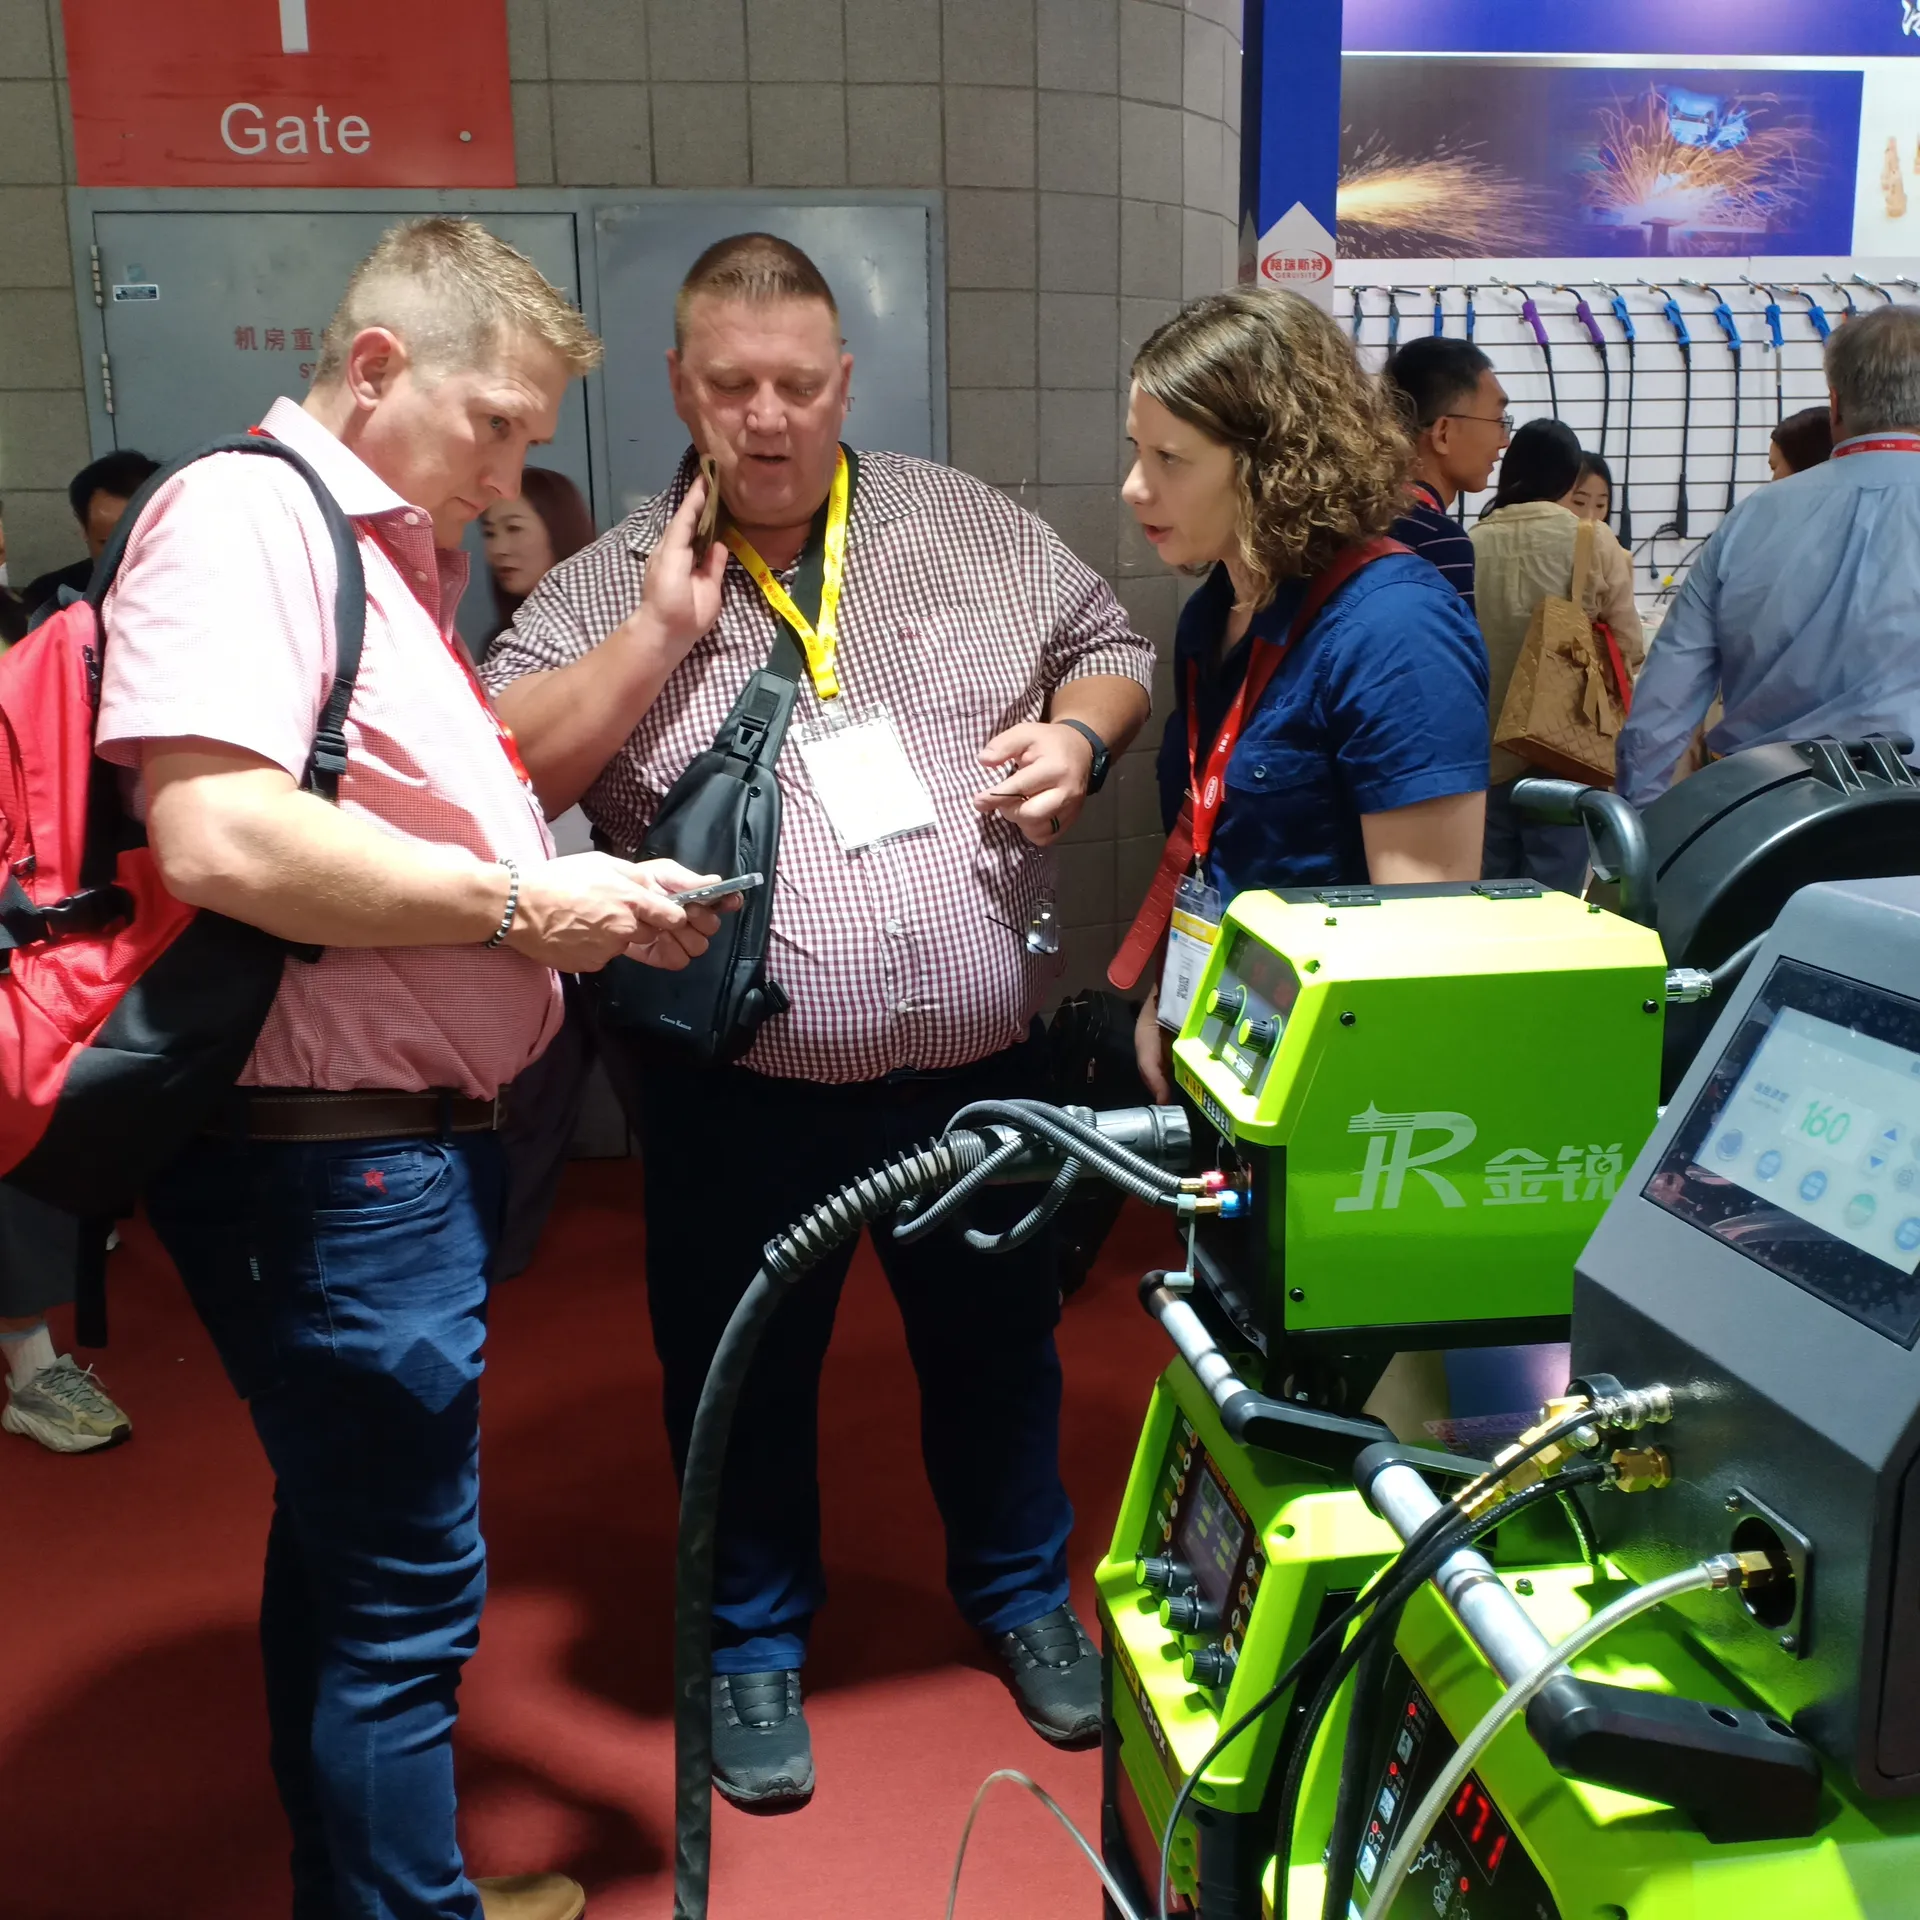
Malzeme, iş yükü, giriş beslemesi, soğutma, tel sürme yapısı ve kontrol tarzına göre MIG/MAG önerileri için pratik distribütör çerçevesi.
İyi bir kaynak distribütörü yalnızca amper değerine göre makine önermez.
Doğru öneri müşterinin işiyle başlar.
Alıcı MIG makinesi istediğinde hemen bir modele atlamayın. Önce makinenin ne yapması gerektiğini sorun.
Amaç basittir:
Makineyi malzeme, iş yükü, giriş beslemesi ve gerçek üretim koşullarıyla eşleştirin.
İlk sorular model değil, iş hakkında olmalıdır.
Sorun:
Bu sorular en yaygın hatayı önler: yalnızca atölye büyüklüğüne veya maksimum akıma göre öneri yapmak.
Küçük bir atölye kalın malzeme kaynaklıyorsa veya sürekli çalışıyorsa büyük makine isteyebilir. Büyük bir işletmede iş hafif ve aralıklıysa yüksek çıkışlı makine gerekmeyebilir.
350A veya 500A makine önermeden önce mevcut giriş beslemesini teyit edin.
Sorun:
Giriş beslemesi gerçek çıkışı sınırlayabilir. Yüksek çıkışlı makinenin bu kapasiteyi verebilmesi için yeterli elektrik beslemesi gerekir.
İhracat pazarlarında gerilim ve faz, her ciddi teklif talebinin parçası olmalıdır.
Malzeme kalınlığı ne kadar akım gerekebileceğini, üretim yoğunluğu ise makinenin ne kadar zorlanacağını gösterir.
Sorun:
Çalışma çevrimi burada önem kazanır.
Müşteri ara sıra ince malzeme kaynaklıyorsa küçük makine yeterli olabilir.
İnce malzemeyi gün boyu kaynaklıyorsa büyük makine yine de pratik tercih olabilir.
Soğutma iş yüküne uymalıdır.
Sorun:
Hava soğutma onarım ve kısa dikişlerde çoğu zaman yeterlidir.
Su soğutma uzun, sıcak ve daha sürekli işler için daha uygundur.
Su soğutmayı yalnızca üst segment özellik olarak satmayın. İşin ısısı bunu haklı çıkardığında önerin.
Tel sürme yapısı gerçek işte önemlidir.
Sorun:
Entegre makineler küçük atölyeler ve hareketli kullanım için pratiktir.
Ayrı tel sürme üniteleri, güç kaynağı sabit dururken ünitenin işe yaklaştırıldığı durumlarda yararlıdır.
Her alıcının LCD dijital makineye ihtiyacı yoktur.
Sorun:
Düğme kontrollü makineler pratik ve doğrudan olabilir.
LCD dijital makineler; tekrarlanabilir ayarlar, uzman modları, tel sürme geri bildirimi ve gelişmiş yöntem kontrolü önemli olduğunda daha uygundur.
Alüminyum öneriyi değiştirir.
Sorun:
TIG çoğu zaman hassas kontrol ve görünüm için seçilir. Darbeli MIG ise hız, tel sürme ve üretim verimliliği için seçilir.
Şu pratik yolu kullanın:
| Müşterinin yanıtı | Olası yön |
|---|---|
| Hafif onarım, ince malzeme, sınırlı elektrik | Küçük MIG/MAG sınıfı |
| Orta atölye, daha düzenli imalat | 280A veya 350A sınıfı |
| Uzun dikiş, kalın malzeme, üretim | 350A veya 500A sınıfı |
| Sürekli yoğun iş | Büyük makine, su soğutmayı değerlendirin |
| Alüminyum üretimi | Önceliğe göre darbeli MIG veya AC/DC TIG |
| Yüksek tekrarlanabilirlik | LCD dijital model |
| Büyük parça veya tersane tipi iş | Ayrı tel sürme ünitesi |
Bu tablo mühendislik teyidinin yerini almaz. Daha iyi bir ilk görüşme sağlar.
Distribütörler şu listeyi kullanabilir:
Bu yanıtlarla distribütör, nihai teknik teyit öncesinde daha sorumlu öneride bulunabilir.
Deyun, kaynak kullanıcılarına yakın duran distribütörlerle en iyi şekilde çalışır.
Doğru ortak yalnızca model numarası satmaz. Müşterinin malzemesini, elektrik beslemesini, iş yükünü ve servis beklentilerini anlar.
Deyun distribütör görüşmeleri şunları içerebilir:
Amaç, yerel ortakların ürün yelpazesini açıkça anlatmasını ve satış sonrasında müşterileri doğru bilgilerle desteklemesini sağlamaktır.
Aynı alanda daha fazla pratik rehber.
MIG/MAG çıkış sınıfını malzeme kalınlığı, iş yükü, giriş beslemesi, çalışma çevrimi ve soğutma ihtiyaçlarıyla eşleştirmek için pratik rehber.
230A, 280A, 350A veya 500A makineleri karşılaştırmadan önce gerilim, faz, frekans ve iş yerindeki gerçek elektrik beslemesini teyit edin.