Doporučený článek
Jak číst označení modelů DEYUN: MIG-500XW, TIG-500 PW a MF-230X
Praktický průvodce kódy modelů DEYUN, výkonovými třídami, názvy procesů, příponami řízení a výběrem zařízení.
Publikováno 22. ledna 2026
Výběr procesu, hodnocení ukázek, příprava poptávky a rozhodování o produktové řadě.
Praktický průvodce kódy modelů DEYUN, výkonovými třídami, názvy procesů, příponami řízení a výběrem zařízení.
Publikováno 22. ledna 2026
Začněte nákupním problémem a pokračujte k výrobku, důkazu a poptávce.
Všechna témata →Jak mají distributoři doporučit správnou svářečku MIG
Program pro distributory
Proč je při výběru svářečky zatěžovatel důležitější než maximální proud
Průvodce pro kupující
TIG vs pulzní MIG pro svařování hliníku: kvalita, rychlost a dovednost
Pulzní MIG
Kdy zvolit digitální svářečku MIG s LCD?
Pulzní MIG
Svářečky MIG 280 A vs 350 A vs 500 A: jak vybrat správnou výkonovou třídu
Výrobky
Svářečky 220 V vs 380 V: co má kupující ověřit jako první
Vstupní napájení
Průvodce procesy, poznámky pro prodejní kanál a kontrolní seznamy propojené s nabídkou DEYUN.
Praktický rámec pro doporučení MIG/MAG podle materiálu, zatížení, napájení, chlazení, provedení podavače a způsobu řízení.
Maximální proud ukazuje, jak vysoko zařízení dosáhne, zatímco zatěžovatel vypovídá o objemu skutečné svařovací práce, který unese.
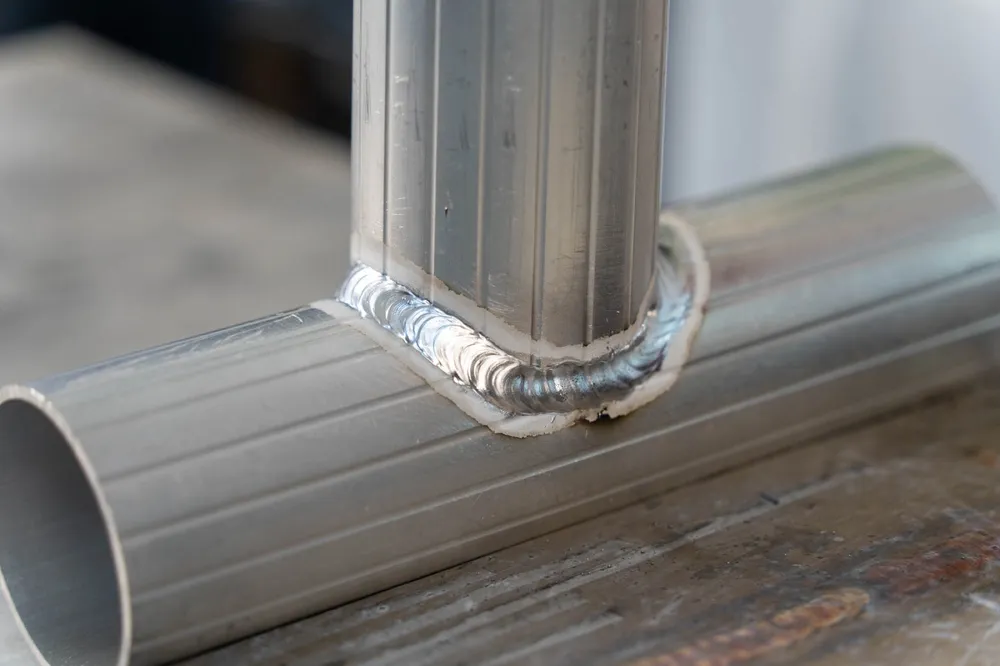
Praktické porovnání TIG a pulzního MIG pro hliník z hlediska vzhledu, rychlosti výroby, dovednosti obsluhy a vhodnosti aplikace.
LCD řízení má význam při potřebě opakovatelného nastavení, jemnějšího řízení parametrů, přepínání pulzních režimů a lépe řízeného výrobního svařování.
Praktický průvodce volbou výkonové třídy MIG/MAG podle tloušťky materiálu, pracovního zatížení, napájení, zatěžovatele a chlazení.
Před porovnáním svářeček 230 A, 280 A, 350 A nebo 500 A je nutné nejprve potvrdit napětí, počet fází, frekvenci a skutečné napájení pracoviště.
Praktický postup, který před porovnáním modelů vychází z materiálu, tloušťky, požadovaného svaru a výrobního použití.
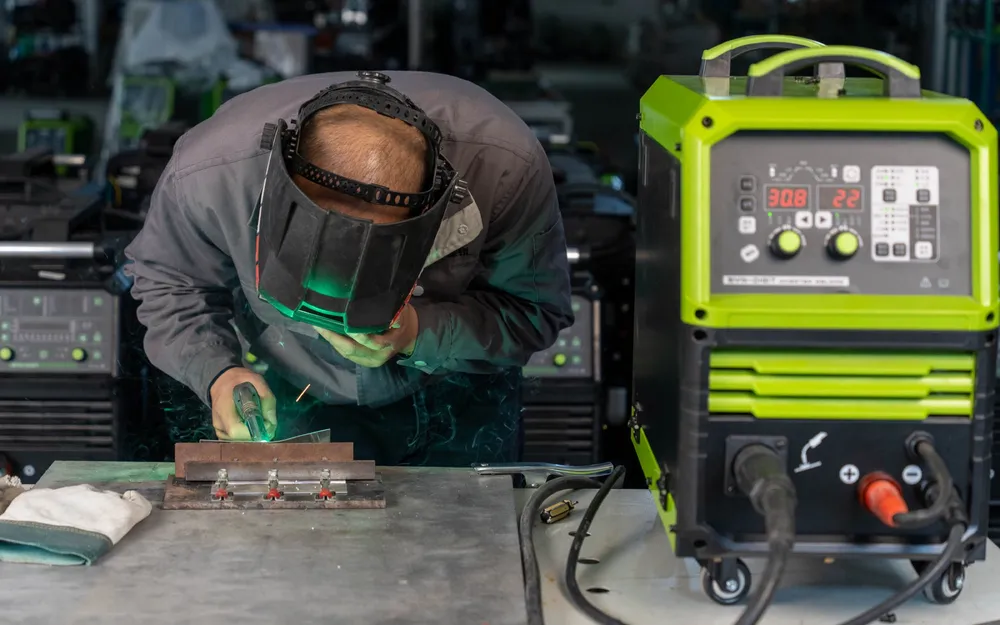
Užitečné video má dostatečně jasně ukázat proces, model, materiál, tloušťku, parametry a výsledek svaru pro pokračování technického jednání.
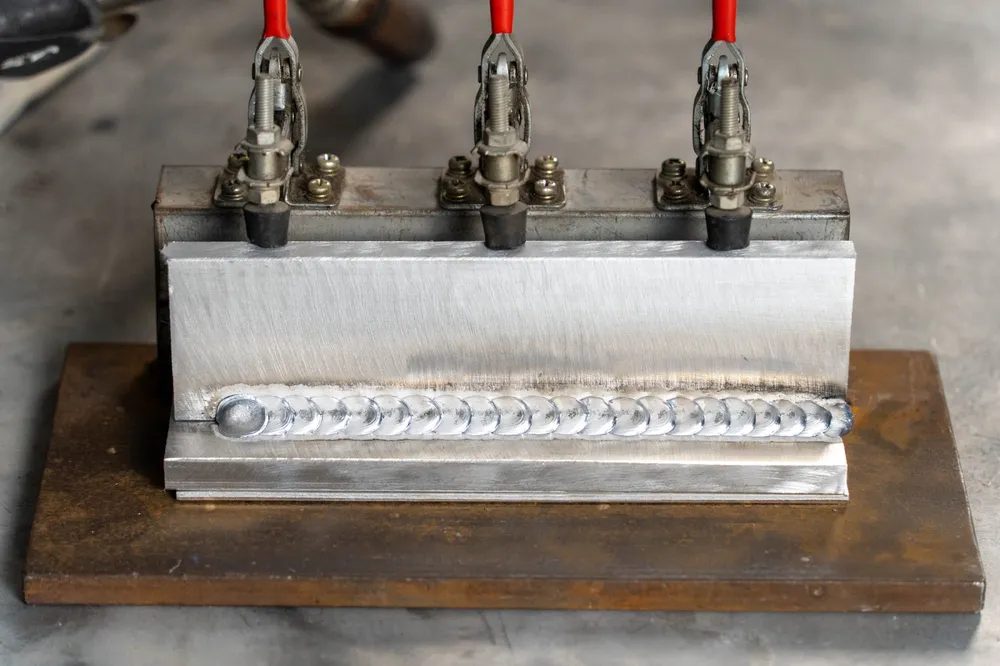
Pulzní svařování může přinést řízenější přenos kovu, je však nutné spojit proces se skutečným materiálem, tloušťkou, dovedností obsluhy a potřebami výroby.
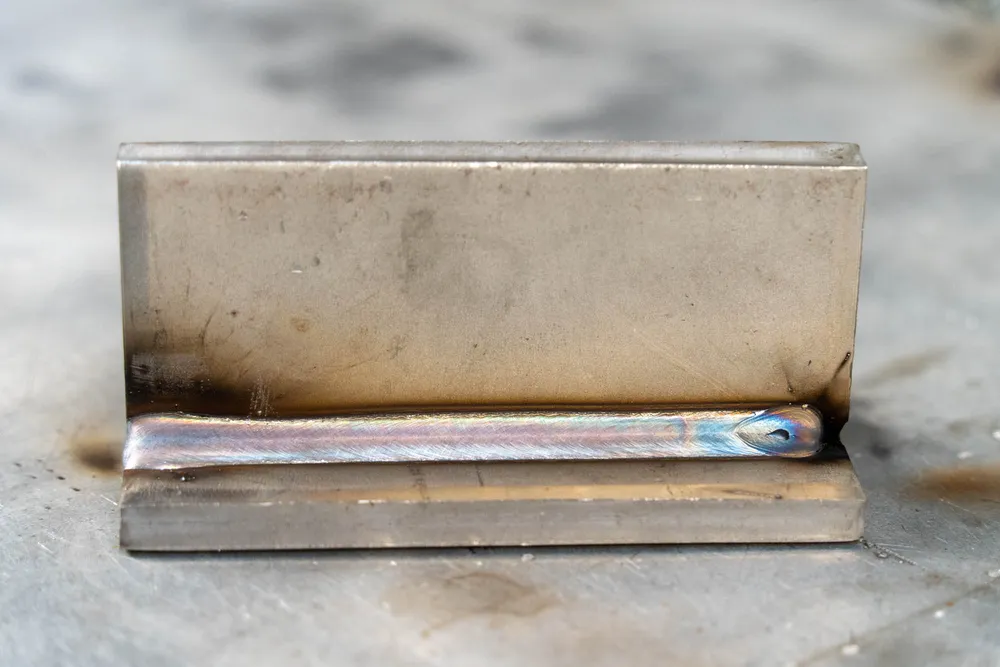
Nízký rozstřik neznamená pouze čistší svar. Před tvrzením o úsporách ověřte dobu čištění, broušení, riziko oprav a podmínky ukázky.
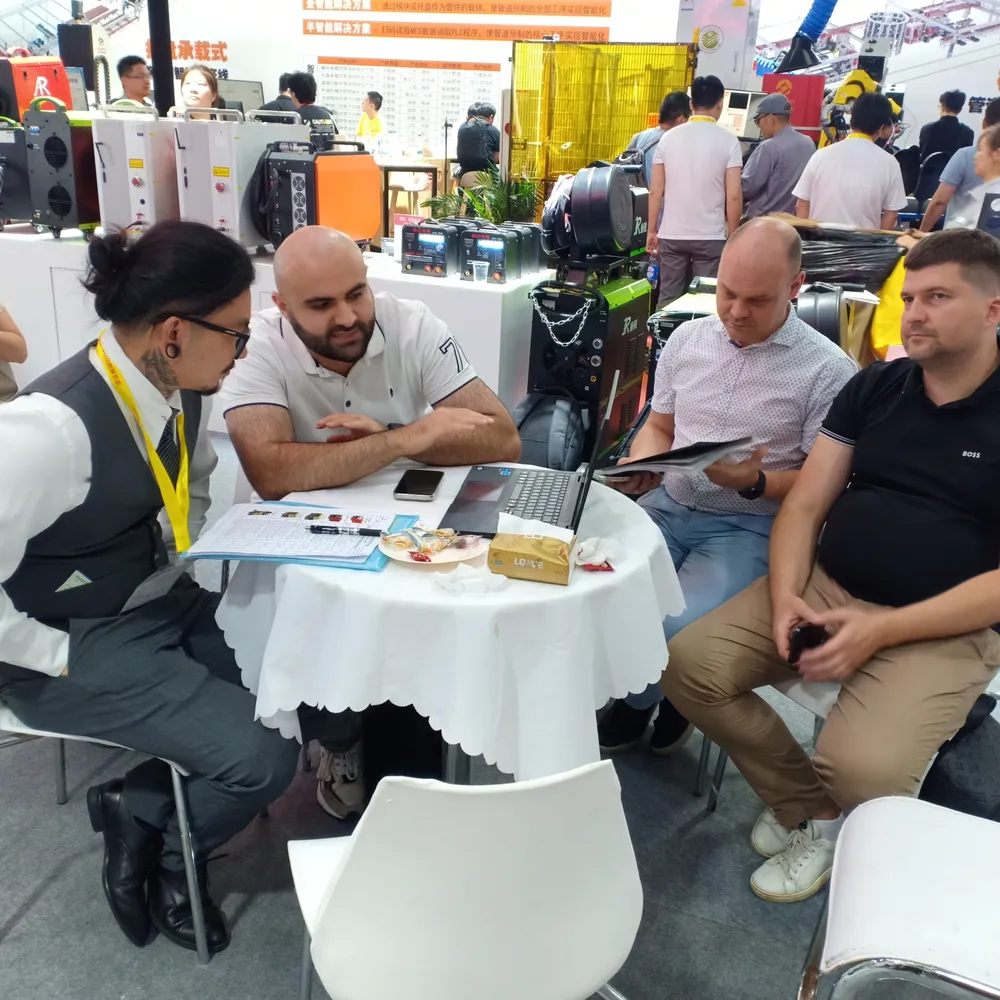
Řada svařovací techniky uspěje, když distributor rozumí místním uživatelům, očekáváním od servisu, cenové pozici a důkazům potřebným pro seriózní jednání.
Kvalitní poptávka uvádí proces, materiál, tloušťku, napájení, množství, potřebnou dokumentaci a ukázková videa, která kupující již zhlédl.