Разбрызгивание — это вопрос затрат мастерской
Разбрызгивание часто воспринимают как небольшую техническую проблему. В повседневной работе мастерской оно может стать вопросом затрат и рабочего процесса. Дополнительная очистка, шлифовка или исправление могут влиять на трудозатраты, финишную обработку и восприятие заказчиком.
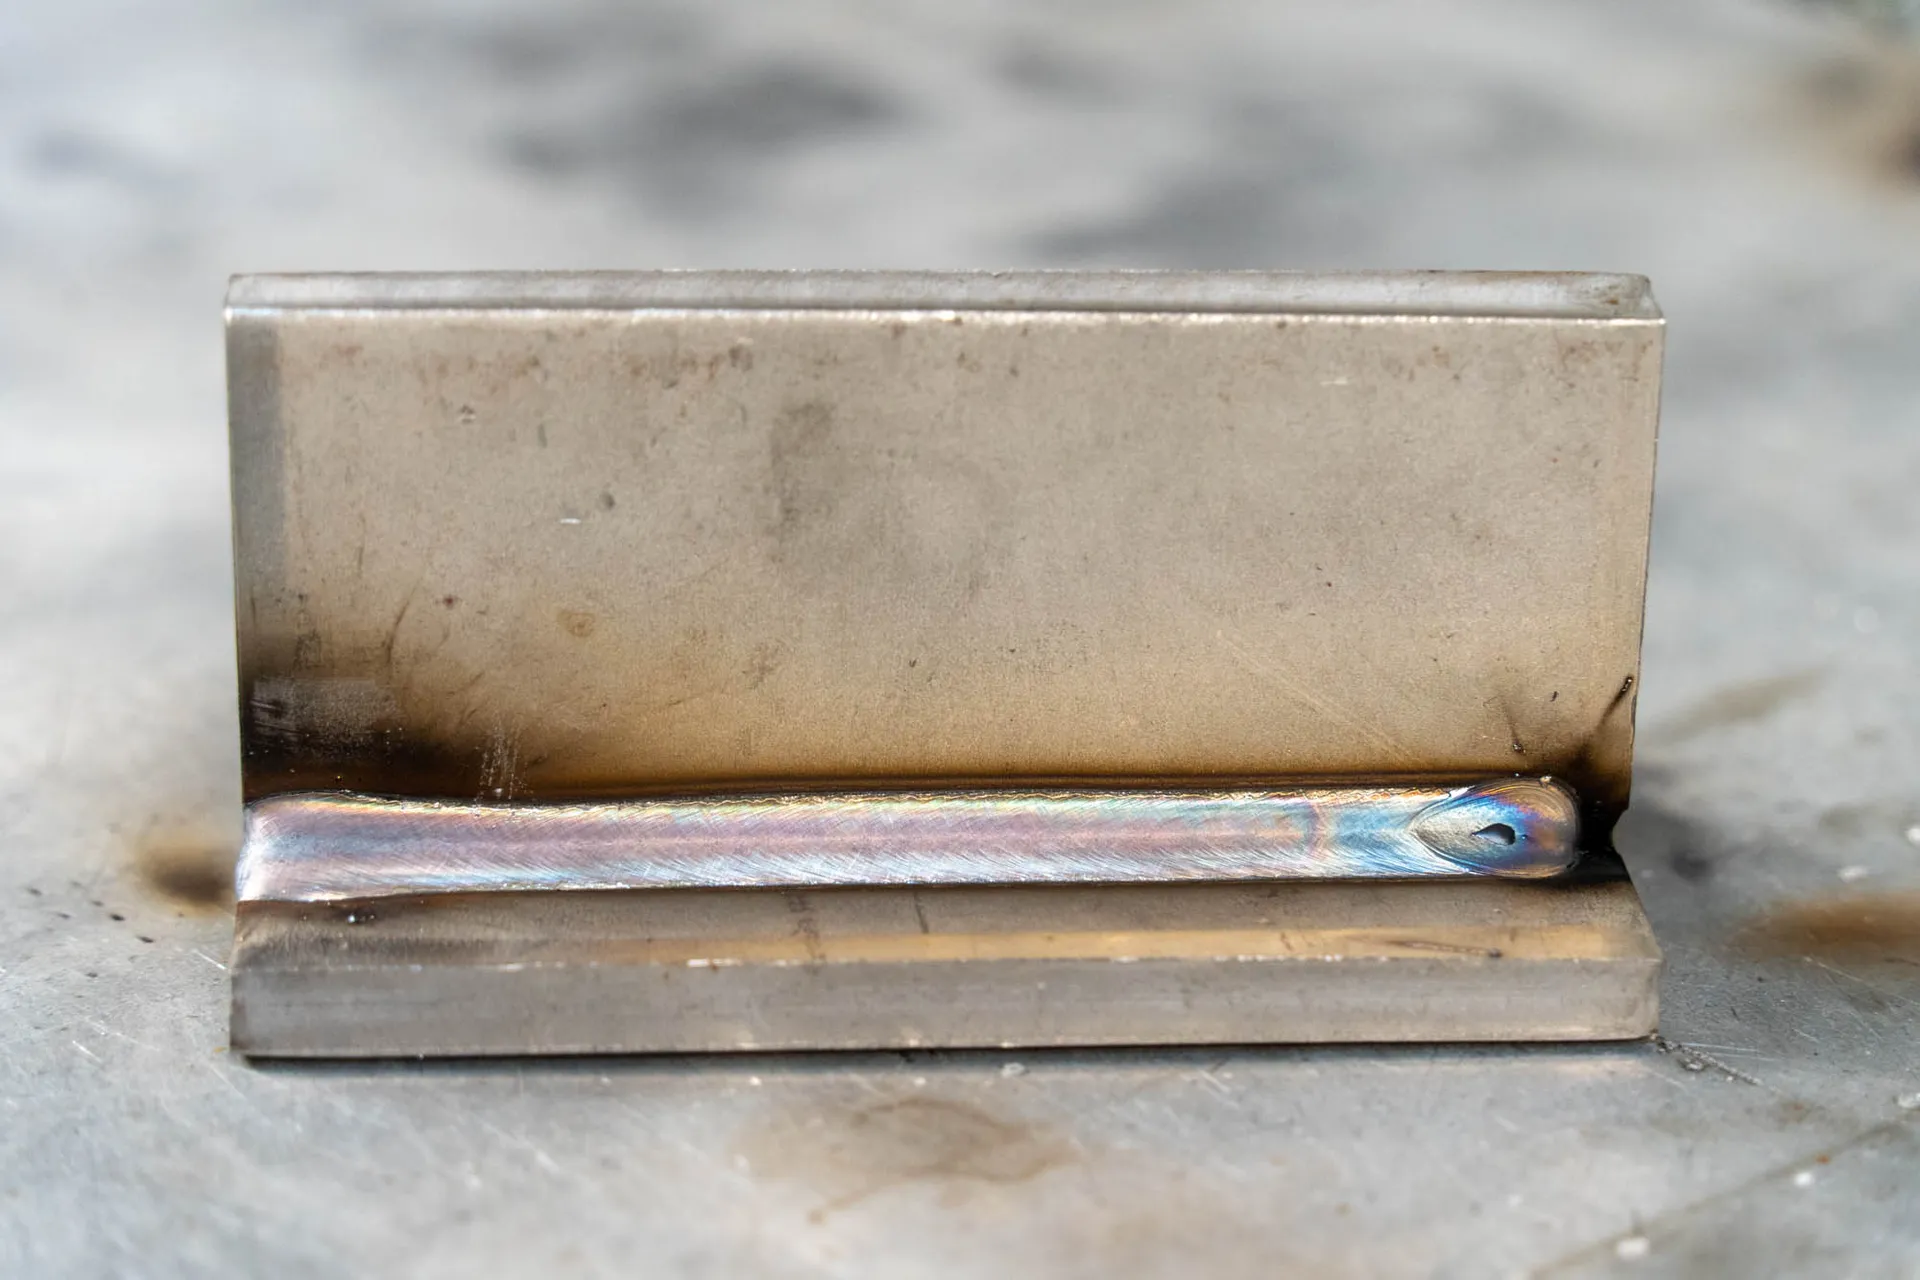
Сварка с низким уровнем разбрызгивания важна потому, что покупателям следует смотреть дальше дуги и спрашивать, что происходит после окончания сварки.
Где может проявляться ценность
Время на очистку
Очистка от разбрызгивания — это труд. Более чистый процесс может сократить время, затрачиваемое на удаление мелких дефектов до перехода детали на следующий этап, но результат следует проверять на фактическом материале, проволоке, газе и настройках.
Шлифовка и финишная обработка
Шлифовка не бесплатна. Она расходует инструмент, труд и внимание оператора. В некоторых областях применения меньшее разбрызгивание может сделать финиш более предсказуемым.
Риск переделок
Когда сварочный процесс нестабилен, мастерская может тратить больше времени на исправление результатов. Меньшее разбрызгивание может быть одним из признаков, который стоит изучить, но покупателям всё равно следует проверять проплавление, форму шва и повторяемость.
Уверенность клиента
Для дистрибьюторов чистая демонстрация шва легче объясняется. Клиент сразу видит результат, но демонстрацию следует привязывать к конкретной модели, материалу, толщине, проволоке, газу и записи параметров.
Что должен проверить покупатель
Заявления о низком разбрызгивании должны быть привязаны к реальному применению. Покупателю следует спросить:
- Какой материал был сварен?
- Какая толщина использовалась?
- Какая проволока и газ были использованы?
- Какая модель и какие настройки были использованы?
- Повторяется ли результат в обычной мастерской?
Без этих деталей низкое разбрызгивание превращается в расплывчатую маркетинговую фразу.
Где подходят продукты с низким разбрызгиванием
Продукты с низким разбрызгиванием могут подойти мастерским, которым важна скорость финишной обработки, ремонтным участкам, где требуется более чистая работа, и дистрибьюторам, которым нужен легко демонстрируемый сценарий процесса.
Они также могут помочь создать путь продукта между базовыми аппаратами MIG/MAG и более продвинутыми импульсными решениями, при условии что такое решение действительно нужно для задачи покупателя.
Сделайте подтверждение видимым
Самый надёжный способ объяснить сварку с низким уровнем разбрызгивания — показать её. Короткое демонстрационное видео с правильными деталями может помочь покупателям быстрее понять возможную ценность, чем длинный список заявлений.
Именно поэтому продукты с низким разбрызгиванием следует связывать со страницами процессов, страницами продуктов и демонстрационными видео. Покупатель должен иметь возможность перейти от проблемы к подтверждению и RFQ без потери контекста.